



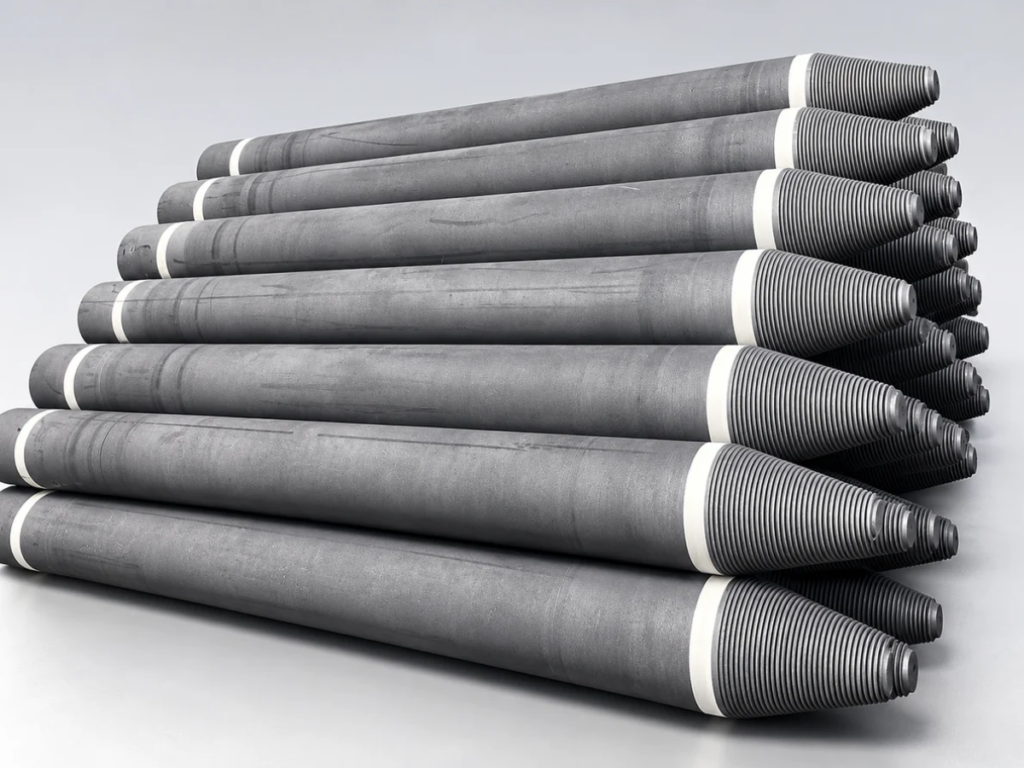

Ang mga graphite electrode ay mga konduktor na ginagamit sa mataas na temperatura, lalo na sa mga electric arc furnace (EAF) at ladle furnace (LF). Dinadala ng mga ito ang daloy ng kuryente sa loob ng furnace. Ang nalilikhang electric arc ang nagbibigay ng init para sa pagtunaw at pagpino ng bakal.
Ang SATRAD ay nagsusuplay ng mga elektrod ng RP, HP at UHP na may mga katugmang connecting nipple.
Ang mga elektrod ng graphite ay makukuha sa mga grado ng RP, HP at UHP upang matugunan ang iba’t ibang mga kinakailangan sa pagpapatakbo. Ang mga RP electrode ay karaniwang ginagamit sa mga aplikasyon ng pugon na may mas mababang lakas, habang ang mga HP at UHP electrode ay idinisenyo para sa mas mataas na kasalukuyang karga at mas mahirap na mga kondisyon ng pagpapatakbo.
Ang SATRAD ay nagsusuplay ng mga graphite electrode sa mga diyametrong nakalista sa ibaba para sa paggawa ng bakal sa electric arc furnace at pagpino ng ladle furnace.
| Grado | Mga magagamit na diyametro (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
Ang talahanayan sa ibaba ay nagbubuod ng karaniwang pisikal, elektrikal, at mekanikal na mga katangian ng mga RP, HP, at UHP graphite electrode at nipple. Ang mga aktwal na halaga at pamantayan sa pagtanggap ay dapat kumpirmahin laban sa naaangkop na mga detalye ng produkto at order ng pagbili.
| Mga Katangian | Yunit | Nominal na Diametro ng Elektroda | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Electrical resistivity | Elektroda | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Konektor na may roskas (nipple) | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Lakas ng Flexural | Elektroda | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Konektor na may roskas (nipple) | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Modulus ni Young | Elektroda | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Konektor na may roskas (nipple) | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Bulk density | Elektroda | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Konektor na may roskas (nipple) | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Koepisyente ng thermal expansion (RT–600°C) | Elektroda | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Konektor na may roskas (nipple) | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Abo | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Ang mga graphite electrode ay ginagawa sa pamamagitan ng limang pangunahing yugto, mula sa paghahanda ng hilaw na materyal hanggang sa pangwakas na machining.
Ang mga piling materyales ng coke ay dinudurog, sinasala at binibigyan ng grado ayon sa kinakailangang laki ng particle.
Hinahalo at minamasa ang inihandang coke kasama ng coal tar pitch na nagsisilbing binder upang makabuo ng pantay na paste. Hinuhubog ito bilang hilaw na electrode, karaniwan sa pamamagitan ng extrusion.
Ang mga hilaw na electrode ay inihurno upang gawing carbon ang binder at mapaunlad ang kinakailangang mekanikal na lakas. Depende sa grado at proseso ng paggawa, maaaring isagawa ang pitch impregnation at muling pagbe-bake upang mapataas ang densidad at mapabuti ang mga katangian ng materyal.
Ang mga inihurnong electrode ay sumasailalim sa mataas na temperaturang paggamot upang bumuo ng istrukturang graphite, na nagpapabuti sa electrical at thermal conductivity at nagtatatag ng mga kinakailangang katangian ng materyal.
Isinasailalim sa machining ang mga katawan ng electrode at mga nipple ayon sa itinakdang sukat at tolerance ng koneksyon. Kabilang dito ang mga socket at nipple na may roskas para sa maayos na pagdurugtong ng electrode.
Para sa detalyadong paliwanag ng bawat yugto, basahin ang Proseso ng Paggawa ng Graphite Electrode: Gabay sa Bawat Hakbang.
Pinagdurugtong ng mga graphite nipple ang mga seksyon ng electrode upang makabuo ng tuloy-tuloy na kolum. Nagdadala ang koneksyon ng kuryente habang tumatagal sa mekanikal at thermal na karga sa loob ng furnace. Nagbibigay ang SATRAD ng mga nipple na tugma sa diyametro ng electrode, disenyo ng roskas, at sukat ng koneksyon. Tingnan ang Mga Nipple ng Graphite Electrode para sa mga sukat, compatibility, at impormasyon sa paghawak ng 3TPI at 4TPI.
Ang mga graphite electrode ay nagdadala ng matataas na kuryente upang makabuo ng mga electric arc para sa pagtunaw ng mga scrap ng bakal, direktang reduced iron (DRI), at iba pang mga materyales na may metal na karga.
Ang mga sadle furnace ay gumagamit ng mga graphite electrode upang magbigay ng pag-init ng arko habang pinpino ang pangalawang bakal at pagsasaayos ng temperatura.
Tatlong graphite electrode ang karaniwang gumagana gamit ang three-phase alternating current upang makabuo ng mga electric arc para sa pagtunaw at pagpino.
Karaniwang gumagamit ang mga DC electric arc furnace ng iisang graphite electrode column, na binuo mula sa mga seksyon ng electrode na konektado ng mga threaded nipple. Ang sistema ng electrode ay idinisenyo upang mapaunlakan ang mataas na operating current at mahihirap na thermal condition.
Ang mga grado ay magkakaiba sa kanilang mga electrical, mechanical, at thermal properties at ang kanilang pagiging angkop para sa iba’t ibang kondisyon ng pagpapatakbo ng furnace. Ang mga UHP electrode ay karaniwang idinisenyo para sa mas mataas na current-density application, habang ang mga HP at RP grade ay nagsisilbi ng hindi gaanong mahihirap na electrical operating range.
Ang electrical resistivity ay nakakaapekto sa resistive heating at electrical losses sa electrode column. Ang mas mababang resistivity ay maaaring maging kapaki-pakinabang sa ilalim ng mataas na electrical load, ngunit ang pagpili ng electrode ay dapat ding isaalang-alang ang mga mechanical properties, thermal behavior, at connection performance.
Oo. Maaaring ibigay ang mga katugmang nipple ayon sa tinukoy na diyametro ng elektrod, disenyo ng roskas, at mga kinakailangan sa dimensyon.
Ang pagkonsumo ay nakasalalay sa materyal ng elektrod, pagkarga ng kuryente, temperatura ng pugon, pagkakalantad sa oxygen at mga kasanayan sa pagpapatakbo. Ang pagkabasag, pagkabasag, at pagkabigo ng koneksyon ay maaaring magdagdag sa mga pagkalugi ng materyal; ang mga paghahambing sa kg/t-LS ay dapat gumamit ng isang pare-parehong batayan ng pagkalkula. Basahin Pagkonsumo ng Graphite Electrode sa EAF para sa mga salik sa pagpapatakbo at pagsusuri ng pagganap.
Ang mga karaniwang nag-aambag na salik ay kinabibilangan ng mekanikal na epekto, labis na mga bending load, mga nasirang o hindi wastong pagkakabuo ng mga koneksyon, mga thermal stress, at hindi angkop na mga kondisyon ng pagpapatakbo. Ang isang maaasahang diagnosis ay nangangailangan ng pagsusuri sa parehong nasirang elektrod at kasaysayan ng pagpapatakbo ng pugon.
Kasama sa mga karaniwang pagsusuri ang electrical resistivity, bulk density, flexural strength, mga sukat ng elektrod, kondisyon ng ibabaw, at katumpakan ng socket at nipple thread. Ang mga pamamaraan ng pagsubok at pamantayan sa pagtanggap ay dapat sumunod sa napagkasunduang detalye ng produkto. Tingnan ang Inspeksyon at Pagsubok sa Kalidad ng Graphite Electrode para sa detalyadong mga aytem sa inspeksyon.
Protektahan ang mga electrode laban sa pagkabundol, sobrang karga, kontaminasyon mula sa halumigmig, at pinsala sa mga koneksyong dumaan sa machining. Gumamit ng angkop na suporta at kagamitang panghawak. Bago ang assembly, suriin at linisin ang nipple, socket, at mga magkadikit na ibabaw. Basahin ang Pag-iimpake, Pag-iimbak, at Paghawak ng Graphite Electrode para sa gabay sa transportasyon, pag-iimbak, at pre-assemble.
Mangyaring ibigay ang grado, diyametro, haba, detalye ng nipple, kinakailangang dami, destinasyon ng paghahatid, at anumang karagdagang teknikal o kinakailangan sa inspeksyon. Maaari mong ipadala ang iyong katanungan nang direkta sa aming sales team sa info@satradco.com para sa isang quotation at teknikal na tulong.
Ang SATRAD ay nagsusuplay ng mga RP, HP, at UHP graphite electrode para sa mga aplikasyon sa paggawa ng bakal na de-kuryente.
Mangyaring ibigay ang grado, diyametro, haba, detalye ng nipple, kinakailangang dami, destinasyon ng paghahatid, at anumang karagdagang teknikal o kinakailangan sa inspeksyon. Maaari mong ipadala ang iyong katanungan nang direkta sa aming sales team sa info@satradco.com para sa isang quotation at teknikal na tulong.

Scan the QR code to chat with us