



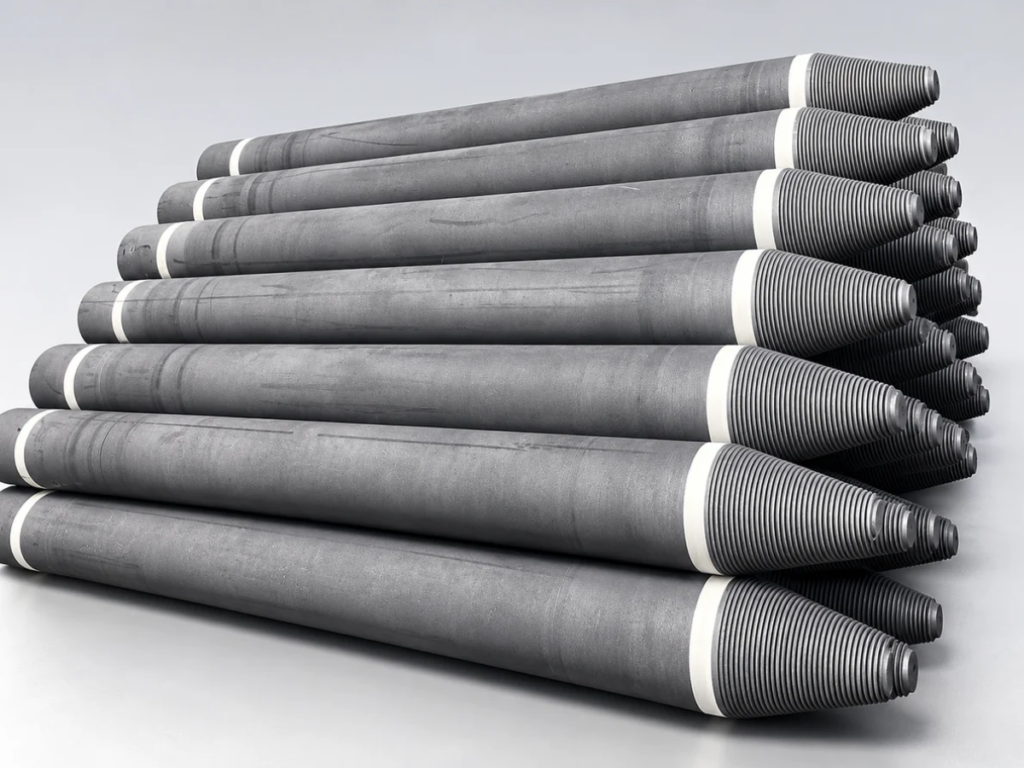

ग्रेफाइट इलेक्ट्रोड उच्च तापमान वाले विद्युत चालक (electrical conductors) होते हैं, जिनका उपयोग मुख्य रूप से इलेक्ट्रिक आर्क फर्नेस (EAF) और लैडल फर्नेस (LF) में किया जाता है। ये फर्नेस के अंदर विद्युत धारा (electric current) पहुँचाते हैं, जहाँ इलेक्ट्रिक आर्क से स्टील को पिघलाने और रिफाइन करने के लिए आवश्यक तापीय ऊर्जा (thermal energy) मिलती है।
SATRAD, RP, HP और UHP ग्रेफाइट इलेक्ट्रोड की आपूर्ति करता है, जिनके साथ उपयुक्त कनेक्टिंग निप्पल भी आते हैं।
अलग-अलग परिचालन आवश्यकताओं को पूरा करने के लिए ग्रेफाइट इलेक्ट्रोड RP, HP और UHP ग्रेड में उपलब्ध हैं। RP इलेक्ट्रोड का उपयोग आमतौर पर कम पावर वाले फर्नेस में किया जाता है, जबकि HP और UHP इलेक्ट्रोड को उच्च करंट लोड और अधिक कठिन परिचालन स्थितियों के लिए डिज़ाइन किया गया है।
SATRAD, इलेक्ट्रिक आर्क फर्नेस में स्टील बनाने और लैडल फर्नेस में रिफाइनिंग के लिए नीचे दिए गए व्यास (diameters) वाले ग्रेफाइट इलेक्ट्रोड की आपूर्ति करता है।
| ग्रेड | उपलब्ध व्यास (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
नीचे दी गई तालिका में RP, HP और UHP ग्रेफाइट इलेक्ट्रोड और निप्पल के सामान्य भौतिक, विद्युत और यांत्रिक गुणों का विवरण दिया गया है। वास्तविक मान और स्वीकार्यता मानदंड (acceptance criteria) की पुष्टि संबंधित उत्पाद विनिर्देशों और परचेज ऑर्डर (purchase order) के आधार पर की जानी चाहिए।
| गुण | इकाई | इलेक्ट्रोड का नाममात्र व्यास (Nominal Diameter) | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| विद्युत प्रतिरोधकता (Electrical Resistivity) | इलेक्ट्रोड | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| थ्रेडेड निप्पल | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| फ्लेक्सुरल स्ट्रेंथ (Flexural Strength) | इलेक्ट्रोड | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| थ्रेडेड निप्पल | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| यंग्स मापांक (Young’s Modulus) | इलेक्ट्रोड | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| थ्रेडेड निप्पल | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| बल्क डेंसिटी (Bulk Density) | इलेक्ट्रोड | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| थ्रेडेड निप्पल | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| तापीय प्रसार गुणांक (RT–600°C) | इलेक्ट्रोड | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| थ्रेडेड निप्पल | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| राख (Ash) | % | 0.3 | 0.3 | 0.3 | 0.5 | |
ग्रेफाइट इलेक्ट्रोड का निर्माण पाँच मुख्य चरणों में होता है – कच्चे माल की तैयारी से लेकर अंतिम मशीनिंग तक।
चयनित कोक सामग्री को कुचलकर, छानकर और आवश्यक कण आकारों में वर्गीकृत किया जाता है।
तैयार कोक को कोल टार पिच बाइंडर के साथ मिलाकर और गूंथकर एक समान पेस्ट बनाया जाता है। फिर इसे आम तौर पर एक्सट्रूज़न से ग्रीन (अनबेक्ड) इलेक्ट्रोड का आकार दिया जाता है।
ग्रीन (अनबेक्ड) इलेक्ट्रोड को बेक करके बाइंडर का कार्बनीकरण किया जाता है और आवश्यक यांत्रिक मजबूती विकसित की जाती है। ग्रेड और निर्माण प्रक्रिया के अनुसार, घनत्व तथा सामग्री के गुणों को बेहतर बनाने के लिए पिच इम्प्रेग्नेशन और दोबारा बेकिंग की जा सकती है।
पके हुए इलेक्ट्रोड को उच्च तापमान पर उपचारित किया जाता है ताकि ग्रेफाइट संरचना विकसित हो सके, जिससे विद्युत और तापीय चालकता में सुधार होता है और आवश्यक सामग्री गुण स्थापित होते हैं।
इलेक्ट्रोड बॉडी और निप्पल की मशीनिंग निर्धारित आयामों और जोड़ की टॉलरेंस के अनुसार की जाती है। इसमें इलेक्ट्रोड को सही ढंग से जोड़ने के लिए थ्रेडेड सॉकेट और निप्पल की मशीनिंग भी शामिल है।
प्रत्येक चरण की विस्तृत व्याख्या के लिए पढ़ें ग्रेफाइट इलेक्ट्रोड निर्माण प्रक्रिया: चरण-दर-चरण मार्गदर्शिका.
ग्रेफाइट निप्पल अलग-अलग इलेक्ट्रोड खंडों को जोड़कर एक निरंतर इलेक्ट्रोड कॉलम बनाते हैं। जोड़ विद्युत धारा वहन करता है और भट्ठी के यांत्रिक तथा तापीय भार सहता है। SATRAD इलेक्ट्रोड के व्यास, थ्रेड डिज़ाइन और जोड़ के आयामों के अनुसार उपयुक्त निप्पल उपलब्ध कराता है। देखें ग्रेफाइट इलेक्ट्रोड निप्पल 3TPI और 4TPI आयामों, अनुकूलता और उपयोग संबंधी जानकारी के लिए।
ग्रेफाइट इलेक्ट्रोड उच्च विद्युत धारा प्रवाहित करते हैं जिससे इस्पात स्क्रैप, प्रत्यक्ष रूप से कम किए गए लोहे (डीआरआई) और अन्य धात्विक आवेशित पदार्थों को पिघलाने के लिए विद्युत चाप उत्पन्न होते हैं।
लैडल भट्टियां द्वितीयक इस्पात शोधन और तापमान समायोजन के दौरान चाप ताप प्रदान करने के लिए ग्रेफाइट इलेक्ट्रोड का उपयोग करती हैं।
पिघलाने और शुद्ध करने के लिए इलेक्ट्रिक आर्क उत्पन्न करने हेतु, आमतौर पर तीन ग्रेफाइट इलेक्ट्रोड थ्री-फेज अल्टरनेटिंग करंट (AC) के साथ काम करते हैं।
DC इलेक्ट्रिक आर्क फर्नेस में आमतौर पर एक सिंगल ग्रेफाइट इलेक्ट्रोड कॉलम का उपयोग किया जाता है, जो थ्रेडेड निप्पल के जरिए जुड़े इलेक्ट्रोड सेक्शन से बना होता है। इस इलेक्ट्रोड सिस्टम को उच्च ऑपरेटिंग करंट और कठिन थर्मल स्थितियों को झेलने के लिए डिज़ाइन किया गया है।
ये ग्रेड अपने इलेक्ट्रिकल, मैकेनिकल और थर्मल गुणों के आधार पर अलग-अलग होते हैं, और फर्नेस की अलग-अलग ऑपरेटिंग स्थितियों के लिए उपयुक्त होते हैं। UHP इलेक्ट्रोड आमतौर पर उच्च करंट-डेंसिटी वाले कार्यों के लिए डिज़ाइन किए जाते हैं, जबकि HP और RP ग्रेड कम मांग वाले इलेक्ट्रिकल ऑपरेटिंग रेंज के लिए उपयुक्त होते हैं।
इलेक्ट्रिकल रेजिस्टिविटी, इलेक्ट्रोड कॉलम में रेजिस्टिव हीटिंग और इलेक्ट्रिकल नुकसान (लॉस) को प्रभावित करती है। उच्च इलेक्ट्रिकल लोड के तहत कम रेजिस्टिविटी फायदेमंद हो सकती है, लेकिन इलेक्ट्रोड चुनते समय मैकेनिकल गुणों, थर्मल व्यवहार और कनेक्शन के प्रदर्शन पर भी ध्यान देना चाहिए।
हाँ। इलेक्ट्रोड के व्यास, थ्रेड डिज़ाइन और डाइमेंशनल (आयामी) आवश्यकताओं के अनुसार उपयुक्त निप्पल उपलब्ध कराए जा सकते हैं।
खपत इलेक्ट्रोड की सामग्री, करंट लोडिंग, फर्नेस का तापमान, ऑक्सीजन के संपर्क और काम करने के तरीकों पर निर्भर करती है। इलेक्ट्रोड का टूटना, सतह का उखड़ना (spalling) और कनेक्शन फेल होना सामग्री के नुकसान को बढ़ा सकते हैं; kg/t-LS (किलोग्राम प्रति टन लिक्विड स्टील) में तुलना करते समय गणना का आधार एक समान होना चाहिए। EAF (इलेक्ट्रिक आर्क फर्नेस) में ग्रेफाइट इलेक्ट्रोड की खपत ऑपरेटिंग कारकों और प्रदर्शन की समीक्षा के लिए।
इसके सामान्य कारणों में मैकेनिकल चोट, अत्यधिक बेंडिंग लोड, खराब या गलत तरीके से जुड़े कनेक्शन, थर्मल स्ट्रेस और अनुपयुक्त ऑपरेटिंग स्थितियां शामिल हैं। सही कारण जानने के लिए, खराब हुए इलेक्ट्रोड और फर्नेस के पिछले ऑपरेटिंग रिकॉर्ड, दोनों की जांच करना आवश्यक है।
आमतौर पर इलेक्ट्रिकल रेजिस्टिविटी, बल्क डेंसिटी, फ्लेक्सुरल स्ट्रेंथ (मुड़ने की क्षमता), इलेक्ट्रोड के आयाम, सतह की स्थिति, और सॉकेट व निप्पल थ्रेड की सटीकता की जांच की जाती है। परीक्षण के तरीके और स्वीकार्यता के मानक, तय किए गए प्रोडक्ट स्पेसिफिकेशन (उत्पाद विनिर्देशों) के अनुसार होने चाहिए। देखें ग्रेफाइट इलेक्ट्रोड की गुणवत्ता की जांच और परीक्षण विस्तृत जांच बिंदुओं के लिए।
इलेक्ट्रोड को झटकों, अत्यधिक भार, नमी से होने वाले नुकसान और मशीनीकृत कनेक्शन सतहों को खराब होने से बचाएं। उचित सपोर्ट और हैंडलिंग उपकरणों का उपयोग करें। असेंबली से पहले निप्पल, सॉकेट और जुड़ने वाली सतहों की जांच करें और उन्हें साफ करें। पढ़ें ग्रेफाइट इलेक्ट्रोड की पैकेजिंग, भंडारण और हैंडलिंग परिवहन, भंडारण और असेंबली-पूर्व निर्देशों के लिए।
कृपया इलेक्ट्रोड ग्रेड, व्यास, लंबाई, निप्पल विनिर्देश (स्पेसिफिकेशन), आवश्यक मात्रा, डिलीवरी का स्थान, और कोई अन्य तकनीकी या निरीक्षण संबंधी आवश्यकताएं प्रदान करें। आप अपनी पूछताछ सीधे हमारी सेल्स टीम को भेज सकते हैं info@satradco.com कोटेशन और तकनीकी सहायता प्राप्त करने के लिए।
SATRAD इलेक्ट्रिक स्टील निर्माण कार्यों के लिए RP, HP और UHP ग्रेफाइट इलेक्ट्रोड की आपूर्ति करता है।
कृपया इलेक्ट्रोड ग्रेड, व्यास, लंबाई, निप्पल विनिर्देश (स्पेसिफिकेशन), आवश्यक मात्रा, डिलीवरी का स्थान, और कोई अन्य तकनीकी या निरीक्षण संबंधी आवश्यकताएं प्रदान करें। आप अपनी पूछताछ सीधे हमारी सेल्स टीम को भेज सकते हैं info@satradco.com कोटेशन और तकनीकी सहायता प्राप्त करने के लिए।

Scan the QR code to chat with us