



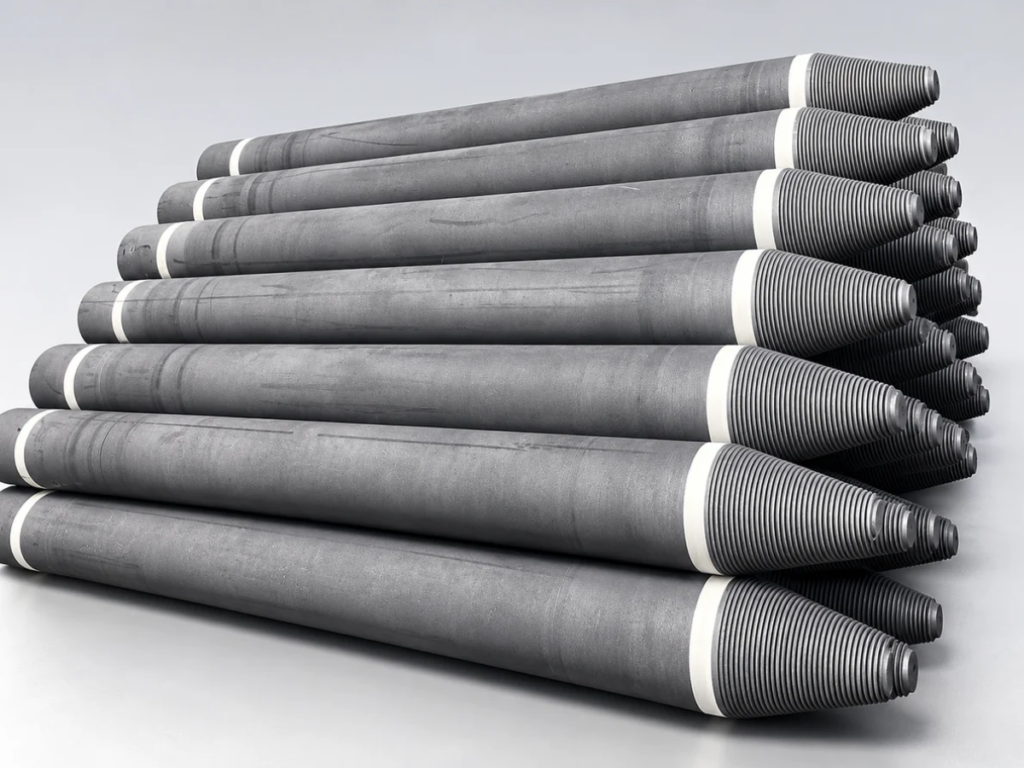

Los electrodos de grafito son conductores eléctricos de alta temperatura que se utilizan principalmente en hornos de arco eléctrico (EAF) y hornos de cuchara (LF). Conducen la corriente eléctrica al interior del horno, donde los arcos eléctricos proporcionan la energía térmica necesaria para la fusión y el refinado del acero.
SATRAD suministra electrodos de grafito RP, HP y UHP con conectores roscados compatibles.
Los electrodos de grafito están disponibles en grados RP, HP y UHP para satisfacer diferentes requisitos operativos. Los electrodos RP se utilizan generalmente en hornos de baja potencia, mientras que los electrodos HP y UHP están diseñados para cargas de corriente más elevadas y condiciones de funcionamiento más exigentes.
SATRAD suministra electrodos de grafito en los diámetros que se indican a continuación para la fabricación de acero en hornos de arco eléctrico y el refinado en hornos de cuchara.
| Grado | Diámetros disponibles (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
La tabla que figura a continuación resume las propiedades físicas, eléctricas y mecánicas típicas de los electrodos y conectores de grafito RP, HP y UHP. Los valores reales y los criterios de aceptación deben confirmarse con las especificaciones del producto y la orden de compra correspondientes.
| Propiedades | Unidad | Diámetro nominal del electrodo | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Resistividad eléctrica | Electrodo | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Conector roscado | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Resistencia a la flexión | Electrodo | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Conector roscado | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Módulo de Young | Electrodo | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Conector roscado | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Densidad aparente | Electrodo | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Conector roscado | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Coefficient of Thermal Expansion (RT–600°C) | Electrodo | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Conector roscado | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Contenido de cenizas | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Los electrodos de grafito se producen a través de cinco etapas principales, desde la preparación de la materia prima hasta el mecanizado final.
Los materiales de coque seleccionados se trituran, se tamizan y se clasifican según el tamaño de partícula requerido.
Los materiales de coque preparados se mezclan y amasan con un aglutinante de brea de alquitrán de hulla para formar una pasta homogénea, que luego se moldea en forma de electrodos verdes, generalmente por extrusión.
Los electrodos verdes se hornean para carbonizar el aglutinante y desarrollar la resistencia mecánica necesaria. Según el grado y el proceso de fabricación, se puede realizar una impregnación con brea y un segundo horneado para aumentar la densidad y mejorar las propiedades del material.
Los electrodos horneados se someten a un tratamiento a alta temperatura para desarrollar una estructura de grafito, lo que mejora la conductividad eléctrica y térmica y establece las propiedades del material requeridas.
Los cuerpos de los electrodos y los conectores se mecanizan según las dimensiones y tolerancias de conexión especificadas, incluidos los alojamientos roscados y los conectores necesarios para un montaje seguro.
Para conocer cada etapa en detalle, consulte Proceso de fabricación de electrodos de grafito: guía paso a paso.
Los conectores de grafito unen los tramos del electrodo para formar una columna continua que conduce la corriente y soporta cargas mecánicas y térmicas durante el funcionamiento del horno. SATRAD suministra conectores compatibles según el diámetro del electrodo, el diseño de la rosca y las dimensiones de conexión. Consulte Conectores para electrodos de grafito para conocer las dimensiones 3TPI y 4TPI, la compatibilidad y las indicaciones de manipulación.
Los electrodos de grafito conducen corrientes elevadas para generar arcos eléctricos que funden chatarra de acero, hierro de reducción directa (DRI) y otros materiales metálicos de carga.
Los hornos de cuchara utilizan electrodos de grafito para aportar calor por arco durante el afino secundario del acero y el ajuste de temperatura.
Habitualmente, tres electrodos de grafito funcionan con corriente alterna trifásica para generar los arcos eléctricos necesarios para la fusión y el afino.
Los hornos de arco eléctrico de corriente continua suelen utilizar una sola columna de electrodos de grafito, formada por tramos unidos mediante conectores roscados. El sistema está diseñado para soportar corrientes elevadas y condiciones térmicas exigentes.
Los grados difieren en sus propiedades eléctricas, mecánicas y térmicas y en su adecuación a las condiciones de funcionamiento del horno. Los electrodos UHP suelen diseñarse para aplicaciones de mayor densidad de corriente, mientras que los grados HP y RP cubren rangos de carga eléctrica menos exigentes.
La resistividad eléctrica influye en el calentamiento resistivo y las pérdidas eléctricas de la columna. Una resistividad menor puede resultar favorable con cargas elevadas, pero la selección también debe considerar las propiedades mecánicas, el comportamiento térmico y el rendimiento de las conexiones.
Sí. Pueden suministrarse conectores compatibles con el diámetro del electrodo, el diseño de la rosca y las dimensiones especificadas.
El consumo depende del material, la carga de corriente, la temperatura del horno, la exposición al oxígeno y las prácticas operativas. Las roturas, los desprendimientos y los fallos de conexión pueden aumentar las pérdidas; las comparaciones en kg/t-LS deben utilizar una misma base de cálculo. Consulte Consumo de electrodos de grafito en hornos de arco eléctrico para conocer los factores operativos y la evaluación del rendimiento.
Entre los factores habituales se encuentran los impactos mecánicos, las cargas de flexión excesivas, las conexiones dañadas o mal montadas, las tensiones térmicas y unas condiciones operativas inadecuadas. Un diagnóstico fiable requiere examinar tanto el electrodo averiado como el historial de funcionamiento del horno.
Las comprobaciones habituales incluyen resistividad eléctrica, densidad aparente, resistencia a la flexión, dimensiones, estado superficial y precisión de las roscas de alojamientos y conectores. Los métodos de ensayo y criterios de aceptación deben ajustarse a la especificación acordada. Consulte Inspección de calidad y ensayos de electrodos de grafito para conocer los puntos de inspección.
Proteja los electrodos de impactos, cargas excesivas, contaminación por humedad y daños en las superficies mecanizadas de conexión. Utilice apoyos y equipos adecuados e inspeccione y limpie el conector, el alojamiento y las superficies de contacto antes del montaje. Consulte Embalaje, almacenamiento y manipulación de electrodos de grafito para obtener indicaciones sobre transporte, almacenamiento y preparación para el montaje.
Por favor, indique el tipo de electrodo, diámetro, longitud, especificaciones del conector, cantidad requerida, destino de entrega y cualquier requisito técnico o de inspección adicional. Puede enviar su consulta directamente a nuestro equipo de ventas a info@satradco.com para obtener un presupuesto y asistencia técnica.
SATRAD suministra electrodos de grafito RP, HP y UHP para aplicaciones de fabricación de acero eléctrico.
Por favor, indique el tipo de electrodo, diámetro, longitud, especificaciones del conector, cantidad requerida, destino de entrega y cualquier requisito técnico o de inspección adicional. Puede enviar su consulta directamente a nuestro equipo de ventas a info@satradco.com para obtener un presupuesto y asistencia técnica.

Scan the QR code to chat with us