



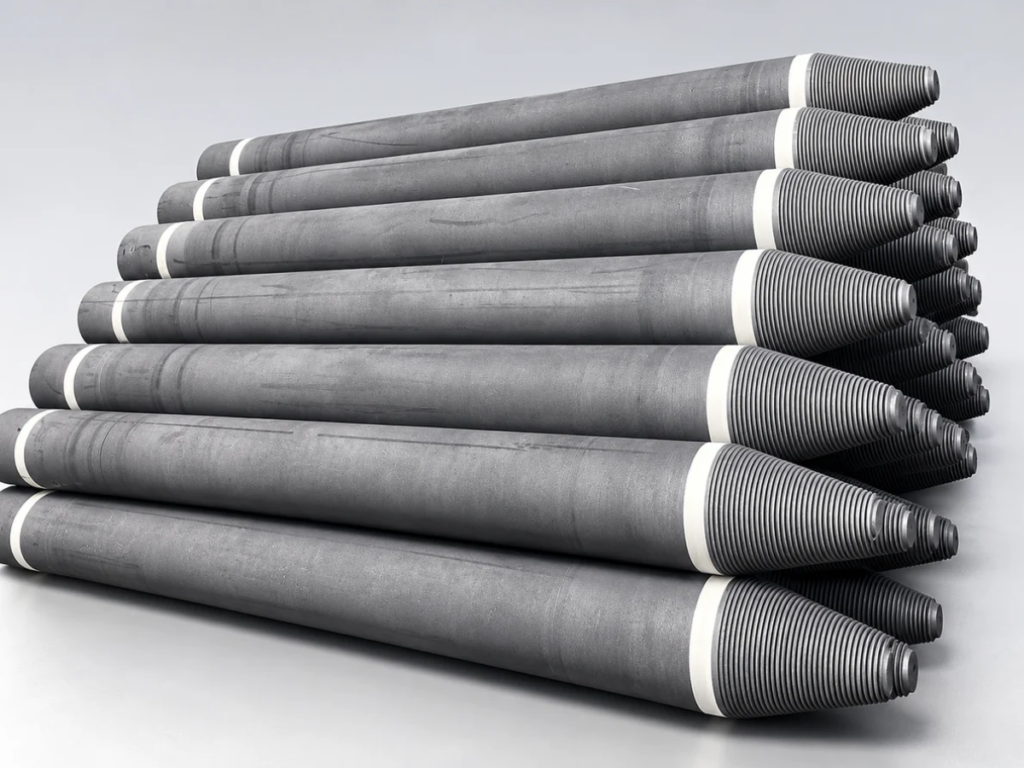

Графитированные электроды — это высокотемпературные проводники электрического тока, используемые преимущественно в электродуговых печах (ЭДП) и печах-ковшах (ПК). Они подают электрический ток в печь, где электрические дуги создают тепловую энергию, необходимую для плавления и рафинирования стали.
Компания SATRAD поставляет графитированные электроды марок RP, HP и UHP, а также соответствующие им ниппели для соединения.
Графитированные электроды выпускаются в исполнениях RP, HP и UHP, что позволяет подобрать изделие в соответствии с конкретными эксплуатационными требованиями. Электроды марки RP обычно применяются в печах меньшей мощности, тогда как электроды марок HP и UHP рассчитаны на более высокие токовые нагрузки и более жесткие условия эксплуатации.
SATRAD поставляет графитированные электроды диаметрами, указанными ниже, для использования в электродуговых печах (сталеплавильное производство) и печах-ковшах (рафинирование стали).
| Марка | Доступные диаметры (мм) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
В приведенной ниже таблице представлены типичные физические, электрические и механические свойства графитированных электродов и ниппелей марок RP, HP и UHP. Фактические значения и критерии приемки следует уточнять в соответствии с действующими техническими условиями на продукцию и условиями заказа.
| Свойства | Единица измерения | Номинальный диаметр электрода | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Удельное электрическое сопротивление | Электрод | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Ниппель | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Предел прочности при изгибе | Электрод | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Ниппель | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Модуль Юнга | Электрод | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Ниппель | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Кажущаяся плотность | Электрод | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Ниппель | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Коэффициент теплового расширения (RT–600°C) | Электрод | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Ниппель | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Зольность | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Производство графитированных электродов включает пять основных этапов: от подготовки сырья до окончательной механической обработки.
Отобранные коксовые материалы подвергаются дроблению, просеиванию и классификации по требуемым размерам частиц.
Подготовленные коксовые материалы смешивают с каменноугольным пеком и перемешивают до получения однородной массы. Из неё формуют необожжённые электродные заготовки, как правило методом экструзии.
«Зеленые» электроды подвергаются обжигу для карбонизации связующего и придания изделиям необходимой механической прочности. В зависимости от марки и технологического процесса может проводиться пропитка пеком с последующим повторным обжигом — это позволяет увеличить плотность и улучшить свойства материала.
Обожженные электроды проходят высокотемпературную обработку, в результате которой формируется графитовая структура; это улучшает электро- и теплопроводность, а также обеспечивает требуемые характеристики материала.
Корпуса электродов и ниппели подвергаются механической обработке для придания им заданных размеров и обеспечения допусков, необходимых для надежного соединения (включая нарезание резьбы в гнездах и на ниппелях).
Подробное описание каждого этапа см. в разделе «Процесс производства графитированных электродов: пошаговое руководство».
Графитированные ниппели соединяют отдельные электроды в единую колонну; они проводят электрический ток и одновременно выдерживают механические и термические нагрузки, возникающие в процессе работы печи. Компания SATRAD поставляет ниппели, соответствующие диаметру электродов, типу резьбы и соединительным размерам. См. «Графитированные ниппели для электродов» — здесь представлена информация о размерах (3TPI и 4TPI), совместимости и правилах обращения с изделиями.
Графитированные электроды проводят мощные электрические токи, создавая электрические дуги, необходимые для плавления стального лома, металлизованного сырья (DRI) и других шихтовых материалов.
В печах-ковшах графитированные электроды используются для дугового нагрева металла в процессе его внепечной обработки (рафинирования) и корректировки температуры.
В электродуговых печах переменного тока обычно используются три графитовых электрода, работающие от трехфазного источника питания для создания электрических дуг, необходимых для плавления и рафинирования металла.
В дуговых сталеплавильных печах постоянного тока (ДСП-ПТ) обычно используется одна колонна графитовых электродов, собранная из отдельных секций, соединенных между собой посредством резьбовых ниппелей. Конструкция электродной системы рассчитана на работу при высоких токовых нагрузках и в жестких температурных условиях.
Эти марки различаются по своим электрическим, механическим и тепловым характеристикам, а также по пригодности для различных условий эксплуатации печей. Электроды марки UHP (сверхвысокой мощности) предназначены для работы при более высокой плотности тока, в то время как марки HP (высокой мощности) и RP (обычной мощности) рассчитаны на менее интенсивные электрические режимы.
Удельное электрическое сопротивление влияет на нагрев электрода протекающим током (джоулево тепло) и на электрические потери в электродной колонне. Более низкое сопротивление может быть преимуществом при высоких токовых нагрузках, однако при выборе электродов необходимо также учитывать их механические свойства, термическое поведение и надежность соединений.
Да. Ниппели могут быть поставлены в комплекте с электродами — с учетом требуемого диаметра, типа резьбы и геометрических параметров.
Расход зависит от материала электродов, токовых нагрузок, температуры в печи, воздействия кислорода и особенностей технологического процесса. Поломки, отслоение материала (шелушение) и неисправности соединений могут приводить к дополнительным потерям; при сравнении показателей расхода (в кг на тонну выплавленной стали) необходимо использовать единую методику расчета. См. Расход графитовых электродов в дуговых сталеплавильных печах (ДСП) — здесь представлен обзор эксплуатационных факторов и показателей эффективности.
К числу распространенных причин относятся механические удары, чрезмерные изгибающие нагрузки, поврежденные или неправильно собранные соединения, термические напряжения, а также неподходящие условия эксплуатации. Для точного определения причины необходимо проанализировать как сам поврежденный электрод, так и историю работы печи.
Стандартная процедура контроля включает проверку удельного электрического сопротивления, кажущейся плотности, предела прочности при изгибе, геометрических размеров, состояния поверхности, а также точности резьбы в ниппельных гнездах и на самих ниппелях. Методы испытаний и критерии приемки должны соответствовать согласованной спецификации на продукцию. См. Контроль качества и испытания графитированных электродов — здесь приведен подробный перечень параметров контроля.
Берегите электроды от ударов, чрезмерных нагрузок, загрязнения влагой, а также от повреждений обработанных соединительных поверхностей. Используйте подходящие опоры и погрузочно-разгрузочное оборудование; перед сборкой обязательно осмотрите и очистите ниппель, гнездо и сопрягаемые поверхности. Ознакомьтесь с разделом Упаковка, хранение и обращение с графитированными электродами — здесь содержатся рекомендации по транспортировке, хранению и подготовке к сборке.
Пожалуйста, укажите марку электрода, диаметр, длину, характеристики ниппеля, необходимое количество, пункт назначения, а также любые дополнительные технические требования или требования к контролю качества. Вы можете направить запрос непосредственно в наш отдел продаж: info@satradco.com — мы подготовим коммерческое предложение и предоставим техническую консультацию.
Компания SATRAD поставляет графитированные электроды марок RP, HP и UHP для электросталеплавильного производства.
Пожалуйста, укажите марку электрода, диаметр, длину, характеристики ниппеля, необходимое количество, пункт назначения, а также любые дополнительные технические требования или требования к контролю качества. Вы можете направить запрос непосредственно в наш отдел продаж: info@satradco.com — мы подготовим коммерческое предложение и предоставим техническую консультацию.

Scan the QR code to chat with us