



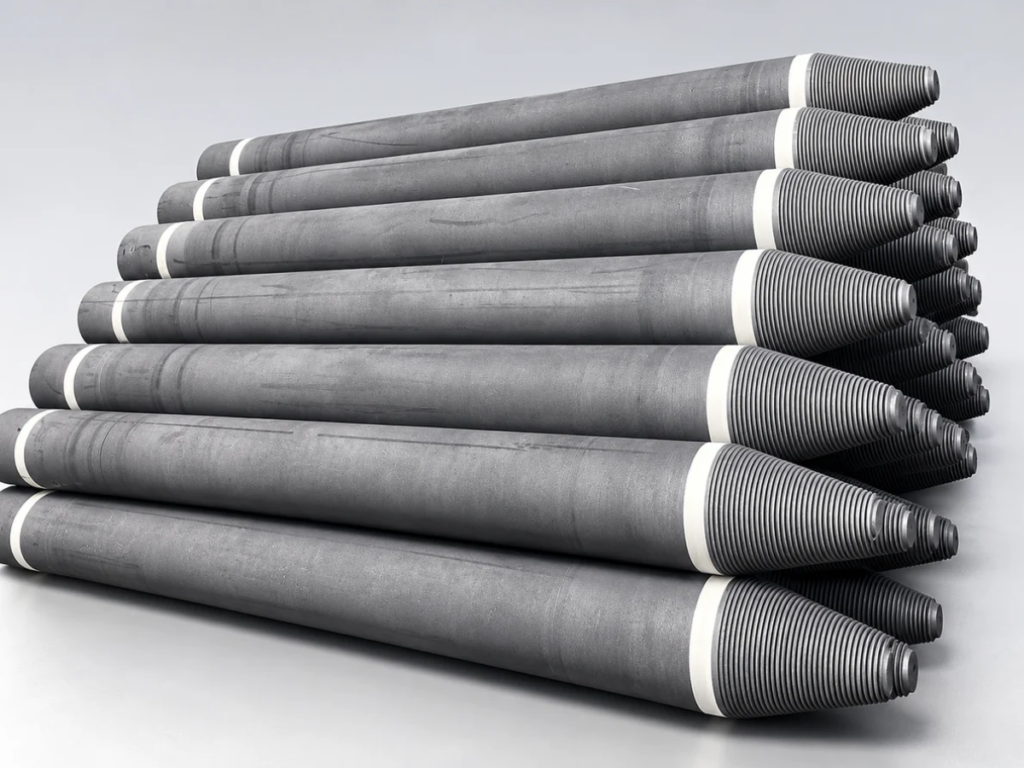

Графит электродууд нь өндөр температурт ажилладаг, цахилгаан дамжуулах чадвартай эд ангиуд бөгөөд голчлон цахилгаан нуман зуух (EAF) болон шанага-зууханд (LF) ашиглагддаг. Эдгээр нь зуух руу цахилгаан гүйдлийг дамжуулдаг ба үүссэн цахилгаан нум нь ган хайлуулах, цэвэршүүлэхэд шаардлагатай дулааны энергийг бий болгодог.
SATRAD компани нь RP, HP, UHP ангиллын графит электродууд болон тэдгээрт тохирох холбогч ниппелүүдийг нийлүүлдэг.
Графит электродууд нь ашиглалтын янз бүрийн шаардлагад нийцүүлэн RP, HP, UHP гэсэн ангиллаар үйлдвэрлэгддэг. RP электродуудыг ихэвчлэн бага чадлын зууханд ашигладаг бол HP болон UHP электродуудыг өндөр гүйдлийн ачаалал, илүү хүнд нөхцөлд ажиллахад зориулан бүтээсэн байдаг.
SATRAD компани нь цахилгаан нуман зууханд ган хайлуулах болон шанага-зууханд ган цэвэршүүлэх үйл явцад зориулсан, доор дурдсан диаметр бүхий графит электродуудыг нийлүүлдэг.
| Ангилал | Боломжит диаметрүүд (мм) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
Доорх хүснэгтэд RP, HP, UHP ангиллын графит электрод болон ниппелүүдийн физик, цахилгаан, механик шинж чанаруудыг нэгтгэн харуулав. Бодит үзүүлэлтүүд болон хүлээн авах шалгуурыг тухайн бүтээгдэхүүний техникийн тодорхойлолт болон худалдан авалтын захиалгатай тулган шалгаж баталгаажуулах шаардлагатай.
| Шинж чанарууд | Хэмжих нэгж | Электродын нэрлэсэн диаметр | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Цахилгааны хувийн эсэргүүцэл | Электрод | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Эрээстэй холбогч | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Гулзайлтын бат бөх чанар | Электрод | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Эрээстэй холбогч | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Юнгийн модуль (Уян хатан чанарын модуль) | Электрод | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Эрээстэй холбогч | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Эзлэхүүний нягт | Электрод | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Эрээстэй холбогч | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Дулааны тэлэлтийн коэффициент (RT–600°C) | Электрод | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Эрээстэй холбогч | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Үнслэг чанар | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Графит электродыг үйлдвэрлэхдээ түүхий эд бэлтгэхээс эхлээд эцсийн механик боловсруулалт хүртэлх таван үндсэн үе шатыг дамждаг.
Сонгосон кокс материалуудыг буталж, шигшиж, шаардлагатай ширхэгийн хэмжээгээр ангилна.
Бэлтгэсэн кокс материалуудыг нүүрсний давирхайн холбогчтой (coal tar pitch) хольж, зуурснаар нэгэн төрлийн зуурмаг үүсгэнэ. Үүнийг ихэвчлэн шахах аргаар (экструз) электродын бэлдэц хэлбэрт оруулна.
Электродын бэлдэцүүдийг шатааж, холбогч бодисыг нүүрсжүүлснээр шаардлагатай механик бат бэхийг бий болгоно. Электродын төрөл болон үйлдвэрлэлийн процессоос хамааран, нягтыг нэмэгдүүлж, материалын шинж чанарыг сайжруулахын тулд давирхайгаар шингээлт хийж, дахин шатаах үйл явцыг гүйцэтгэж болно.
Шатаасан электродуудыг өндөр температурт боловсруулж, графит бүтэцтэй болгоно. Ингэснээр цахилгаан болон дулаан дамжуулах чадвар сайжирч, материалын шаардлагатай шинж чанарууд бүрдэнэ.
Электродын их бие болон холбогч хэсгүүдийг (ниппель) заасан хэмжээ, холболтын хүлцлийн дагуу механик аргаар боловсруулна. Үүнд электродуудыг найдвартай угсрахад шаардлагатай эрээстэй үүр болон холбогч хэсгүүдийн боловсруулалт багтана.
Үе шат бүрийн талаар дэлгэрэнгүй тайлбарыг дараах хэсгээс уншина уу: Графит электрод үйлдвэрлэх үйл явц: Алхам алхмаар заавар.
Графит холбогч нь электродын хэсгүүдийг хооронд нь холбож, нэгдмэл багана үүсгэнэ. Энэ нь зуухны ажиллагааны үед механик болон дулааны ачааллыг тэсвэрлэхийн зэрэгцээ цахилгаан гүйдлийг дамжуулдаг. SATRAD компани нь электродын диаметр, эрээсний загвар, холболтын хэмжээнд тохирох холбогчдыг нийлүүлдэг. Дэлгэрэнгүйг эндээс үзнэ үү: Графит электрод холбогч (Ниппель) 3TPI болон 4TPI хэмжээсүүд, нийцтэй байдал, ашиглалтын зааврын талаарх мэдээллийг эндээс харна уу.
Графит электродууд нь өндөр цахилгаан гүйдлийг дамжуулж, цахилгаан нум үүсгэснээр гангийн хаягдал, шууд ангижруулсан төмөр (DRI) болон бусад металл түүхий эдийг хайлуулдаг.
Шанага зуух нь гангийн хоёрдогч цэвэршүүлэлт болон температур тохируулах үед цахилгаан нуман халаалт өгөхийн тулд графит электрод ашигладаг.
Хайлуулах, цэвэршүүлэхэд шаардлагатай цахилгаан нумыг үүсгэхийн тулд гурван графит электродыг ихэвчлэн гурван фазын хувьсах гүйдлээр ажиллуулдаг.
Тогтмол гүйдлийн (DC) цахилгаан нуман зууханд ихэвчлэн эрээстэй холбогч (ниппель)-ээр угсарсан, хэд хэдэн хэсгээс бүрдэх нэг ширхэг графит электрод баганыг ашигладаг. Энэхүү электрод систем нь өндөр ажлын гүйдэл болон хүнд хэцүү дулааны нөхцөлд ажиллахаар зохион бүтээгдсэн байдаг.
Эдгээр зэрэглэлүүд нь цахилгаан, механик болон дулааны шинж чанараараа ялгаатай бөгөөд зуухны ашиглалтын янз бүрийн нөхцөлд тохирсон байдаг. UHP (хэт өндөр чадлын) электродууд нь ихэвчлэн гүйдлийн нягтрал өндөртэй нөхцөлд зориулагдсан байдаг бол HP (өндөр чадлын) болон RP (энгийн чадлын) зэрэглэлүүд нь цахилгааны ачаалал харьцангуй бага нөхцөлд ашиглагддаг.
Цахилгаан эсэргүүцэл нь электрод баганад үүсэх эсэргүүцлийн халалт болон цахилгааны алдагдлын хэмжээнд нөлөөлдөг. Эсэргүүцэл бага байх нь өндөр цахилгаан ачааллын үед давуу тал болж болох ч электродыг сонгохдоо механик шинж чанар, дулааны төлөв байдал, холболтын бат бөх чанарыг мөн харгалзан үзэх шаардлагатай.
Тийм ээ. Электродын диаметр, эрээсний загвар болон хэмжээсийн шаардлагад нийцсэн холбогч (ниппель)-ийг хамт нийлүүлэх боломжтой.
Зарцуулалт нь электродын материал, гүйдлийн ачаалал, зуухны температур, хүчилтөрөгчийн нөлөөлөл болон ашиглалтын горимоос хамаарна. Электрод хугарах, хайрстай хэсгүүд ховхрох (spalling), холболт гэмтэх зэрэг нь материалын алдагдлыг нэмэгдүүлдэг. Зарцуулалтыг (кг/т-LS нэгжээр) харьцуулахдаа тооцооллын нэгдсэн аргачлалыг ашиглах хэрэгтэй. Дэлгэрэнгүйг уншина уу: Цахилгаан нуман зуух (EAF) дахь графит электродын зарцуулалт — ашиглалтын хүчин зүйлс болон гүйцэтгэлийн тоймыг эндээс үзнэ үү.
Түгээмэл шалтгаанд механик цохилт, хэт их гулзайлтын ачаалал, гэмтсэн эсвэл буруу угсарсан холболт, дулааны хүчдэл болон тохиромжгүй ажиллагааны нөхцөл орно. Шалтгааныг найдвартай тогтоохын тулд гэмтсэн электрод болон зуухны ажиллагааны түүхийг хамтад нь шалгах шаардлагатай.
Түгээмэл шалгалтад цахилгаан хувийн эсэргүүцэл, эзлэхүүний нягт, гулзайлтын бат бэх, электродын хэмжээс, гадаргуугийн байдал, үүр болон холбогчийн эрээсний нарийвчлал орно. Туршилтын арга болон хүлээн авах шалгуур нь тохиролцсон бүтээгдэхүүний үзүүлэлтэд нийцсэн байна. Дэлгэрэнгүйг Графит электродын чанарын хяналт, туршилт хэсгээс хяналтын дэлгэрэнгүй зүйлсийг харна уу.
Электродыг цохилт, хэт ачаалал, чийгнээс үүдэлтэй бохирдол, мөн боловсруулалт хийгдсэн холболтын гадаргуугийн гэмтлээс хамгаална уу. Тохирох тулгуур болон зөөвөрлөх хэрэгслийг ашиглахын зэрэгцээ угсрахаасаа өмнө холбогч (ниппель), үүр (гнездо) болон нийлэх гадаргууг шалгаж, цэвэрлэнэ үү. Графит электродын савлагаа, хадгалалт, зөөвөрлөлт хэсгээс тээвэрлэлт, хадгалалт болон угсралтын өмнөх зааварчилгаатай танилцана уу.
Электродын зэрэглэл, диаметр, урт, холбогчийн (ниппель) үзүүлэлт, шаардлагатай тоо хэмжээ, хүргэлтийн байршил, мөн бусад нэмэлт техникийн болон хяналтын шаардлагуудыг ирүүлнэ үү. Та хүсэлтээ манай борлуулалтын баг руу шууд илгээж болно. info@satradco.com Үнийн санал болон техникийн туслалцаа авахын тулд холбогдоно уу.
SATRAD компани нь цахилгаан зууханд ган хайлуулах үйлдвэрлэлд зориулсан RP, HP, UHP зэрэглэлийн графит электродуудыг нийлүүлдэг.
Электродын зэрэглэл, диаметр, урт, холбогчийн (ниппель) үзүүлэлт, шаардлагатай тоо хэмжээ, хүргэлтийн байршил, мөн бусад нэмэлт техникийн болон хяналтын шаардлагуудыг ирүүлнэ үү. Та хүсэлтээ манай борлуулалтын баг руу шууд илгээж болно. info@satradco.com Үнийн санал болон техникийн туслалцаа авахын тулд холбогдоно уу.

Scan the QR code to chat with us