



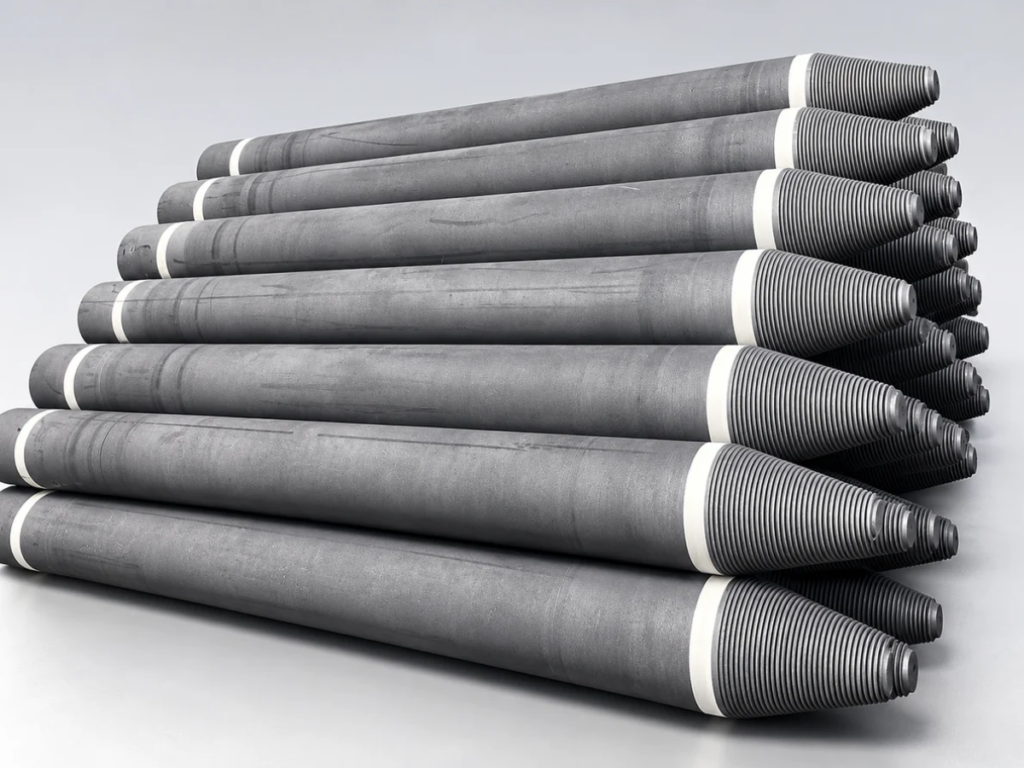

Elétrodos de grafite são condutores elétricos de alta temperatura, utilizados principalmente em fornos a arco elétrico (EAF) e fornos-panela (LF). Eles conduzem corrente elétrica para dentro do forno, onde arcos elétricos fornecem a energia térmica necessária para a fusão e o afinação do aço.
A SATRAD fornece elétrodos de grafite das classes RP, HP e UHP, acompanhados de seus respectivos niples de ligação.
Os elétrodos de grafite estão disponíveis nas classes RP, HP e UHP para atender a diferentes requisitos operacionais. Os elétrodos RP são geralmente utilizados em fornos de menor potência, enquanto os elétrodos HP e UHP são projetados para suportar cargas de corrente mais elevadas e condições operacionais mais exigentes.
A SATRAD fornece elétrodos de grafite nos diâmetros listados abaixo, destinados à produção de aço em fornos a arco elétrico e ao afinação em fornos-panela.
| Classe | Diâmetros disponíveis (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
A tabela abaixo resume as propriedades físicas, elétricas e mecânicas típicas dos elétrodos de grafite e niples das classes RP, HP e UHP. Os valores reais e os critérios de aceitação devem ser confirmados de acordo com as especificações do produto aplicáveis e o pedido de compra.
| Propriedades | Unidade | Diâmetro Nominal do Elétrodo | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Resistividade Elétrica | Elétrodo | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Niple de ligação | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Resistência à Flexão | Elétrodo | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Niple de ligação | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Módulo de Young | Elétrodo | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Niple de ligação | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Densidade Aparente | Elétrodo | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Niple de ligação | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Coeficiente de expansão térmica (RT–600°C) | Elétrodo | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Niple de ligação | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Teor de Cinzas | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Os elétrodos de grafite são produzidos por meio de cinco etapas principais, desde a preparação da matéria-prima até a maquinação final.
Os materiais de coque selecionados são britados, peneirados e classificados de acordo com a granulometria necessária.
Os materiais de coque preparados são misturados e amassados com breu de alcatrão de hulha até formar uma pasta homogênea. Em seguida, a pasta é conformada em elétrodos verdes, normalmente por extrusão.
Os elétrodos crus passam por um processo de cozimento para carbonizar o aglutinante e conferir a resistência mecânica necessária. Dependendo do tipo de elétrodo e do processo de fabricação, podem ser realizadas etapas de impregnação com breu e um novo cozimento, visando aumentar a densidade e aprimorar as propriedades do material.
Os elétrodos cozidos são submetidos a um tratamento em alta temperatura para desenvolver uma estrutura de grafite, melhorando a condutividade elétrica e térmica e estabelecendo as propriedades exigidas para o material.
Os corpos dos elétrodos e os niples (conectores) são maquinados conforme dimensões e tolerâncias de ligação específicas, incluindo as roscas e os niples necessários para uma montagem segura dos elétrodos.
Para uma explicação detalhada de cada etapa, consulte Processo de Fabricação de Elétrodos de Grafite: Guia Passo a Passo.
Os niples de grafite conectam secções de elétrodos, formando uma coluna contínua; eles conduzem corrente elétrica e, simultaneamente, suportam cargas mecânicas e térmicas durante a operação do forno. A SATRAD fornece niples compatíveis, de acordo com o diâmetro do elétrodo, o tipo de rosca e as dimensões de ligação. Veja Niples para Elétrodos de Grafite para informações sobre dimensões (padrões 3TPI e 4TPI), compatibilidade e manuseio.
Os elétrodos de grafite conduzem correntes elétricas elevadas para gerar arcos elétricos, utilizados na fusão de sucata de aço, ferro de redução direta (DRI) e outros materiais metálicos de carga.
Os fornos-panela utilizam elétrodos de grafite para fornecer aquecimento por arco elétrico durante o afinação secundário do aço e o ajuste de temperatura.
Três elétrodos de grafite normalmente operam com corrente alternada trifásica para gerar arcos elétricos para fusão e afinação.
Fornos a arco elétrico de corrente contínua (CC) utilizam, tipicamente, uma coluna de elétrodos de grafite, montada a partir de secções de elétrodos conectadas por niples roscados. O sistema de elétrodos é projetado para suportar altas correntes de operação e condições térmicas exigentes.
As classificações diferem quanto às suas propriedades elétricas, mecânicas e térmicas, bem como à sua adequação para diferentes condições operacionais de forno. Elétrodos UHP são, geralmente, projetados para aplicações com maior densidade de corrente, enquanto os tipos HP e RP atendem a faixas operacionais elétricas menos exigentes.
A resistividade elétrica influencia o aquecimento por efeito Joule e as perdas elétricas na coluna de elétrodos. Uma resistividade mais baixa pode ser vantajosa sob cargas elétricas elevadas; contudo, a seleção do elétrodo deve considerar também as propriedades mecânicas, o comportamento térmico e o desempenho das ligações.
Sim. Os niples correspondentes podem ser fornecidos de acordo com o diâmetro do elétrodo, o tipo de rosca e os requisitos dimensionais especificados.
O consumo depende do material do elétrodo, da carga de corrente, da temperatura do forno, da exposição ao oxigênio e das práticas operacionais. Quebras, lascamentos (spalling) e falhas nas ligações podem aumentar as perdas de material; comparações expressas em kg/t (quilogramas por tonelada de aço líquido) devem utilizar uma base de cálculo consistente. Leia Consumo de Elétrodos de Grafite em Fornos a Arco Elétrico (EAF) para obter informações sobre os fatores operacionais e a análise de desempenho.
Fatores que comumente contribuem para isso incluem impactos mecânicos, cargas excessivas de flexão, ligações danificadas ou montadas incorretamente, tensões térmicas e condições operacionais inadequadas. Um diagnóstico confiável exige o exame tanto do elétrodo que apresentou falha quanto do histórico operacional do forno.
As verificações típicas incluem resistividade elétrica, densidade aparente, resistência à flexão, dimensões do elétrodo, condição da superfície e a precisão das roscas no alojamento (soquete) e no niple. Os métodos de ensaio e os critérios de aceitação devem seguir a especificação do produto acordada entre as partes. Veja Inspeção de Qualidade e Ensaios de Elétrodos de Grafite para conferir os itens detalhados de inspeção.
Proteja os elétrodos contra impactos, cargas excessivas, contaminação por umidade e danos às superfícies de ligação maquinadas. Utilize apoios e equipamentos de movimentação adequados. Antes da montagem, inspecione e limpe o niple, o alojamento roscado e as superfícies de contacto. Consulte Embalagem, Armazenamento e Manuseio de Elétrodos de Grafite para obter orientações sobre transporte, armazenamento e pré-montagem.
Informe a classe do elétrodo, o diâmetro, o comprimento, a especificação do niple, a quantidade, o destino da entrega e eventuais requisitos técnicos ou de inspeção adicionais. Para solicitar um orçamento e assistência técnica, entre em contacto com a equipa de vendas pelo e-mail info@satradco.com
A SATRAD fornece elétrodos de grafite das classes RP, HP e UHP para aplicações em aciaria elétrica.
Informe a classe do elétrodo, o diâmetro, o comprimento, a especificação do niple, a quantidade, o destino da entrega e eventuais requisitos técnicos ou de inspeção adicionais. Para solicitar um orçamento e assistência técnica, entre em contacto com a equipa de vendas pelo e-mail info@satradco.com

Scan the QR code to chat with us