



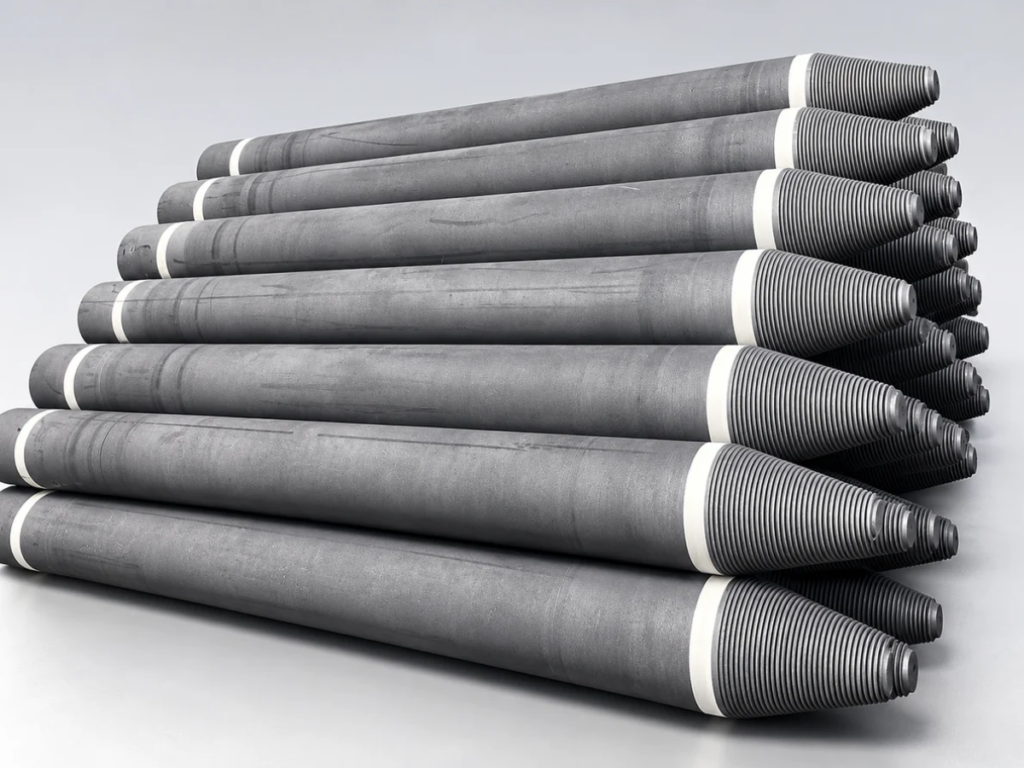

Grafit elektrotlar; başlıca elektrik ark ocaklarında (EAF) ve pota ocaklarında (LF) kullanılan, yüksek sıcaklığa dayanıklı elektrik iletkenleridir. Elektrik akımını ocağın içine taşıyarak, çeliğin eritilmesi ve rafine edilmesi için gereken termal enerjiyi sağlayan elektrik arklarının oluşmasına olanak tanırlar.
SATRAD; RP, HP ve UHP sınıfı grafit elektrotları, bunlarla uyumlu bağlantı nipelleriyle birlikte tedarik eder.
Grafit elektrotlar, farklı işletim gereksinimlerini karşılamak üzere RP, HP ve UHP sınıflarında sunulur. RP elektrotlar genellikle daha düşük güçteki ocak uygulamalarında tercih edilirken; HP ve UHP elektrotlar, daha yüksek akım yükleri ve daha zorlu çalışma koşulları için tasarlanmıştır.
SATRAD, elektrik ark ocaklarında çelik üretimi ve pota ocaklarında rafine işlemleri için aşağıda belirtilen çaplarda grafit elektrot tedariği sağlamaktadır.
| Sınıf | Mevcut çaplar (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
Aşağıdaki tablo; RP, HP ve UHP sınıfı grafit elektrotların ve nipellerin tipik fiziksel, elektriksel ve mekanik özelliklerini özetlemektedir. Gerçek değerler ve kabul kriterleri, ilgili ürün spesifikasyonları ve satın alma siparişi esas alınarak teyit edilmelidir.
| Özellikler | Birim | Elektrot Nominal Çapı | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Elektriksel özdirenç | Elektrot | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Bağlantı nipeli | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Eğilme Dayanımı | Elektrot | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Bağlantı nipeli | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Young Modülü | Elektrot | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Bağlantı nipeli | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Görünür yoğunluk | Elektrot | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Bağlantı nipeli | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Isıl genleşme katsayısı (RT–600°C) | Elektrot | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Bağlantı nipeli | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Kül Oranı | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Grafit elektrotlar; hammadde hazırlığından nihai işleme aşamasına kadar beş temel evreden geçerek üretilir.
Seçilen kok malzemeleri kırılır, elenir ve istenen tane boyutlarına göre sınıflandırılır.
Hazırlanan kok malzemeleri, bağlayıcı olarak kömür katranı zifti ile karıştırılıp yoğrularak homojen bir hamur haline getirilir; ardından genellikle ekstrüzyon yöntemiyle şekillendirilerek “yeşil” (pişmemiş) elektrotlar elde edilir.
Yeşil elektrotlar, bağlayıcıyı karbonize etmek ve gerekli mekanik dayanımı kazandırmak için pişirilir. Kaliteye ve üretim sürecine bağlı olarak, yoğunluğu artırmak ve malzeme özelliklerini iyileştirmek amacıyla zift emprenyesi (emdirme) ve yeniden pişirme işlemleri uygulanabilir.
Pişirilmiş elektrotlar, grafit yapısını oluşturmak üzere yüksek sıcaklık işlemine tabi tutulur; bu işlem elektriksel ve ısıl iletkenliği artırır ve malzemenin hedeflenen özelliklerini kazandırır.
Elektrot gövdeleri ve nipel (bağlantı parçaları), belirlenen boyutlara ve bağlantı toleranslarına göre işlenir; buna, elektrotların güvenli bir şekilde birleştirilmesi için gereken dişli yuvalar ve nipellerin hassas işlenmesi de dahildir.
Her bir aşamanın ayrıntılı açıklaması için bkz. Grafit Elektrot Üretim Süreci: Adım Adım Kılavuz.
Grafit nipeller, elektrot parçalarını birbirine bağlayarak kesintisiz bir kolon oluşturur. Bu parçalar, fırın işletimi sırasında hem elektrik akımını iletir hem de mekanik ve ısıl yüklere dayanır. SATRAD; elektrot çapına, diş tasarımına ve bağlantı boyutlarına uygun nipeller tedarik eder. Bkz. Grafit Elektrot Nipelleri 3TPI ve 4TPI boyutları, uyumluluk ve kullanım bilgileri için bu bölüme bakınız.
Grafit elektrotlar, çelik hurdasını, doğrudan indirgenmiş demiri (DRI) ve diğer metalik şarj malzemelerini eritmek için gereken elektrik arkını oluşturacak yüksek elektrik akımını iletir.
Pota ocaklarında grafit elektrotlar, çeliğin ikincil rafinasyonu ve sıcaklık ayarı sırasında arkla ısıtma sağlamak için kullanılır.
Üç adet grafit elektrot, genellikle üç fazlı alternatif akımla çalışarak, ergitme ve rafinasyon işlemleri için elektrik arkları oluşturur.
Doğru akım (DC) elektrik ark ocaklarında genellikle, dişli nipel parçalarıyla birbirine bağlanan elektrot bölümlerinden oluşturulmuş tek bir grafit elektrot sütunu kullanılır. Elektrot sistemi, yüksek çalışma akımlarına ve zorlu termal koşullara dayanacak şekilde tasarlanmıştır.
Bu sınıflar; elektriksel, mekanik ve termal özellikleri ile farklı ocak çalışma koşullarına uygunlukları bakımından birbirinden ayrılır. UHP elektrotlar genellikle daha yüksek akım yoğunluğu gerektiren uygulamalar için tasarlanmışken, HP ve RP sınıfları daha düşük elektriksel çalışma aralıklarında kullanılır.
Elektriksel özdirenç, elektrot sütunundaki direnç kaynaklı ısınmayı ve elektriksel kayıpları etkiler. Düşük özdirenç, yüksek elektriksel yükler altında avantaj sağlayabilir; ancak elektrot seçimi yapılırken mekanik özellikler, termal davranış ve bağlantı performansı da göz önünde bulundurulmalıdır.
Evet. Belirtilen elektrot çapına, diş tasarımına ve boyutsal gerekliliklere uygun nipeller temin edilebilir.
Tüketim; elektrot malzemesine, akım yüküne, ocak sıcaklığına, oksijene maruz kalma durumuna ve işletme uygulamalarına bağlıdır. Kırılmalar, yüzey dökülmeleri (spalling) ve bağlantı hataları malzeme kayıplarını artırabilir; kg/ton-çelik (kg/t-LS) cinsinden karşılaştırmalar yapılırken tutarlı bir hesaplama yöntemi esas alınmalıdır. Elektrik Ark Ocaklarında (EAF) Grafit Elektrot Tüketimi İşletme faktörleri ve performans değerlendirmesi için bu konuya göz atın.
Mekanik darbeler, aşırı eğilme yükleri, hasarlı veya hatalı monte edilmiş bağlantılar, termal gerilmeler ve uygun olmayan çalışma koşulları, kırılmaya yol açan yaygın faktörlerdir. Sorunun doğru teşhis edilebilmesi için hem hasar görmüş elektrodun incelenmesi hem de ocağın çalışma geçmişinin gözden geçirilmesi gerekir.
Tipik kontroller arasında elektriksel özdirenç, görünür yoğunluk, eğilme dayanımı, elektrot boyutları, yüzey durumu ile yuva ve nipel dişlerinin hassasiyeti yer alır. Test yöntemleri ve kabul kriterleri, üzerinde mutabık kalınan ürün spesifikasyonlarına uygun olmalıdır. Bkz. Grafit Elektrot Kalite Kontrolü ve Testi (ayrıntılı kontrol maddeleri için).
Elektrotları darbelerden, aşırı yükten, nem kaynaklı kirlenmeden ve işlenmiş bağlantı yüzeylerinde oluşabilecek hasarlardan koruyun. Uygun destekler ve taşıma ekipmanları kullanın; montaj öncesinde nipel, yuva ve birleşme yüzeylerini kontrol edip temizleyin. Bkz. Grafit Elektrot Paketleme, Depolama ve Taşıma (nakliye, depolama ve montaj öncesi hazırlıklarla ilgili rehberlik için).
Teklif ve teknik destek için elektrot sınıfını, çapını, uzunluğunu, nipel özelliklerini, miktarı, teslimat yerini ve varsa ek teknik veya muayene şartlarını bildirin. Talebinizi satış ekibimizin e-posta adresine gönderebilirsiniz: info@satradco.com
SATRAD, elektrik ark ocaklı çelik üretim süreçleri için RP, HP ve UHP sınıfı grafit elektrotlar tedarik eder.
Teklif ve teknik destek için elektrot sınıfını, çapını, uzunluğunu, nipel özelliklerini, miktarı, teslimat yerini ve varsa ek teknik veya muayene şartlarını bildirin. Talebinizi satış ekibimizin e-posta adresine gönderebilirsiniz: info@satradco.com

Scan the QR code to chat with us