



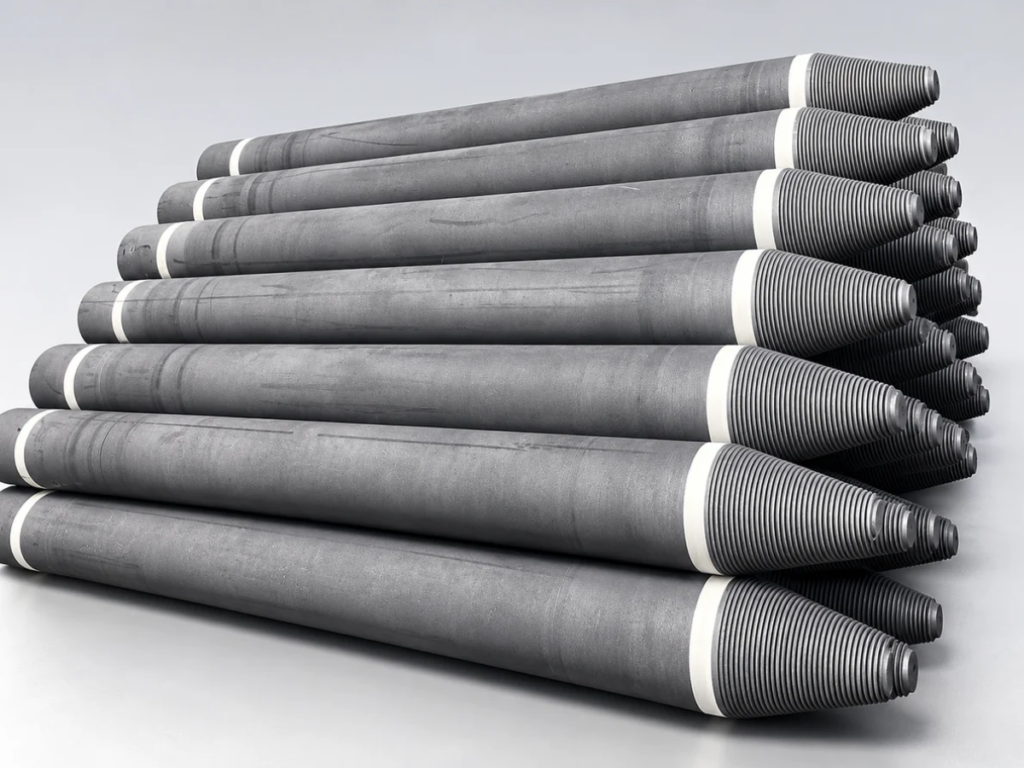

흑연 전극은 주로 전기로(EAF) 및 래들로(LF)에서 사용되는 고온 전기 전도체입니다. 이 전극은 전기로 내부로 전류를 전달하며, 이때 발생하는 전기 아크가 강철의 용해 및 정련에 필요한 열에너지를 제공합니다.
SATRAD는 RP, HP, UHP 등급의 흑연 전극과 이에 적합한 연결용 니플을 공급합니다.
흑연 전극은 다양한 운영 요구 사항을 충족할 수 있도록 RP, HP, UHP 등급으로 제공됩니다. RP 전극은 일반적으로 낮은 전력의 전기로 공정에 사용되며, HP 및 UHP 전극은 더 높은 전류 부하와 까다로운 운영 조건을 견딜 수 있도록 설계되었습니다.
SATRAD는 전기로 제강 및 래들로 정련 공정에 사용되는 다양한 직경의 흑연 전극을 공급합니다.
| 등급 | 제공 가능한 직경 (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
아래 표는 RP, HP, UHP 흑연 전극 및 니플의 일반적인 물리적, 전기적, 기계적 특성을 요약한 것입니다. 실제 수치 및 합격 기준은 해당 제품 사양서와 구매 주문서를 통해 확인해야 합니다.
| 특성 | 단위 | 전극 공칭 직경 | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| 전기 저항률 | 전극 | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| 연결 니플 | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| 굽힘 강도 | 전극 | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| 연결 니플 | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| 영률(탄성 계수) | 전극 | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| 연결 니플 | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| 겉보기 밀도 | 전극 | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| 연결 니플 | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| 열팽창 계수 (RT–600°C) | 전극 | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| 연결 니플 | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| 회분 함량 | % | 0.3 | 0.3 | 0.3 | 0.5 | |
흑연 전극은 원료 준비부터 최종 가공까지 5단계의 주요 공정을 거쳐 생산됩니다.
선별된 코크스 원료를 파쇄 및 체질(스크리닝)하여 필요한 입자 크기로 분류합니다.
준비된 코크스 원료를 결합제인 콜타르 피치와 혼합·혼련해 균질한 페이스트를 만듭니다. 이후 주로 압출 성형을 통해 미소성 전극 성형체로 가공합니다.
전극 성형체를 소성하여 결합제를 탄화시키고 필요한 기계적 강도를 확보합니다. 등급 및 제조 공정에 따라, 밀도를 높이고 재료 특성을 개선하기 위해 피치 함침 및 재소성 과정을 거치기도 합니다.
소성된 전극을 고온 처리하여 흑연 구조를 형성시킴으로써 전기 전도도와 열전도도를 높이고, 요구되는 재료적 특성을 갖추게 합니다.
전극 본체와 니플을 정해진 치수와 연결 공차에 맞춰 가공합니다. 여기에는 전극을 단단히 결합하기 위한 나사산 소켓 및 니플 가공이 포함됩니다.
각 단계에 대한 자세한 설명은 다음을 참조하십시오. 흑연 전극 제조 공정: 단계별 가이드.
흑연 니플은 전극들을 연결하여 하나의 긴 기둥 형태로 만들어 줍니다. 이는 전기로 작동 중 기계적·열적 하중을 견디면서 전류를 전달하는 역할을 합니다. SATRAD는 전극 직경, 나사산 설계, 연결 치수에 맞는 니플을 공급합니다. 다음을 참조하십시오. 흑연 전극 니플 3TPI 및 4TPI 규격, 호환성, 취급 방법에 관한 정보를 확인할 수 있습니다.
흑연 전극은 높은 전류를 흘려보내 전기 아크를 발생시킴으로써, 철 스크랩, 직접 환원철(DRI) 및 기타 금속 장입물을 용해합니다.
래들로에서는 흑연 전극을 사용하여 2차 정련 및 온도 조절 과정 중에 아크 가열을 수행합니다.
일반적으로 3개의 흑연 전극이 3상 교류 전력을 사용하여 전기 아크를 발생시킴으로써 금속을 용해하고 정련한다.
직류(DC) 전기로는 일반적으로 나사산이 있는 니플(nipple)로 연결된 여러 개의 전극 섹션을 조립하여 구성한 단일 흑연 전극 컬럼을 사용합니다. 이 전극 시스템은 높은 작동 전류와 가혹한 열적 조건을 견딜 수 있도록 설계되었습니다.
각 등급은 전기적, 기계적, 열적 특성이 다르며, 전기로의 다양한 작동 조건에 대한 적합성도 다릅니다. UHP 전극은 일반적으로 더 높은 전류 밀도 환경에서 사용하도록 설계되었으며, HP 및 RP 등급은 상대적으로 낮은 전기적 부하 조건에서 사용됩니다.
전기 저항률은 전극 컬럼 내의 저항 가열 및 전기적 손실에 영향을 미칩니다. 전기적 부하가 높을 때는 저항률이 낮은 것이 유리할 수 있지만, 전극을 선택할 때는 기계적 특성, 열적 거동, 그리고 연결부 성능까지 함께 고려해야 합니다.
네, 가능합니다. 전극 직경, 나사산 설계, 치수 요구사항에 맞는 니플을 함께 공급받을 수 있습니다.
전극 소모량은 전극 재질, 전류 부하, 전기로 온도, 산소 노출 정도, 그리고 조업 방식에 따라 달라집니다. 파손, 박리(spalling), 연결부 결함 등은 재료 손실을 가중시킬 수 있습니다. kg/t-LS(톤당 소비량) 단위로 비교할 때는 일관된 계산 기준을 적용해야 합니다. 전기로(EAF)에서의 흑연 전극 소모 조업 요인 및 성능 검토에 관한 내용입니다.
주요 원인으로는 기계적 충격, 과도한 굽힘 하중, 손상되거나 잘못 조립된 연결부, 열응력, 그리고 부적절한 조업 조건 등이 있습니다. 정확한 원인 파악을 위해서는 파손된 전극에 대한 조사와 전기로 조업 이력에 대한 검토가 모두 필요합니다.
주요 검사 항목은 전기 저항률, 겉보기 밀도, 굽힘 강도, 전극 치수, 표면 상태, 소켓 및 니플의 나사산 정밀도입니다. 시험 방법과 합격 기준은 합의된 제품 사양에 따릅니다. 자세한 내용은 흑연 전극 품질 검사 및 시험 에서 확인하실 수 있습니다.
전극이 충격, 과도한 하중, 습기로 인한 오염, 그리고 가공된 연결 면의 손상을 입지 않도록 보호하십시오. 적절한 지지대와 취급 장비를 사용하고, 조립 전 니플(nipple), 소켓(socket) 및 결합 면을 점검하고 청소하십시오. 흑연 전극의 포장, 보관 및 취급 (운송, 보관 및 조립 전 지침은 해당 섹션을 참조하십시오.)
전극 등급, 직경, 길이, 니플 사양, 필요 수량, 납품 목적지와 기타 기술·검사 요건을 알려주십시오. 견적 및 기술 문의는 영업팀 이메일 info@satradco.com 로 보내주시기 바랍니다.
SATRAD는 전기로 제강 공정에 사용되는 RP, HP, UHP 등급의 흑연 전극을 공급합니다.
전극 등급, 직경, 길이, 니플 사양, 필요 수량, 납품 목적지와 기타 기술·검사 요건을 알려주십시오. 견적 및 기술 문의는 영업팀 이메일 info@satradco.com 로 보내주시기 바랍니다.

Scan the QR code to chat with us