



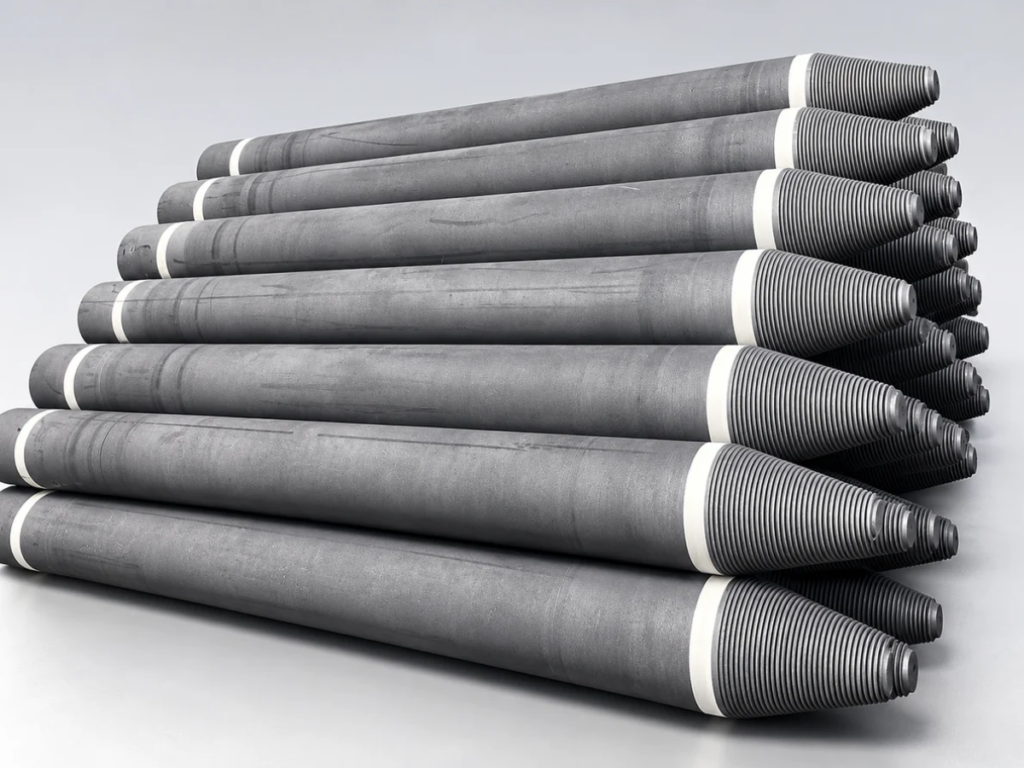

黒鉛電極は、電気炉(EAF)や取鍋精錬炉(LF)の高温環境で使用される導電部材です。炉内に電流を供給し、電気アークによって鋼の溶解・精錬に必要な熱を発生させます。
SATRADは、RP・HP・UHP各グレードの黒鉛電極と、接続仕様に適合するニップルを供給しています。
黒鉛電極には、さまざまな操業要件に対応できるよう、RP、HP、UHPの各グレードが用意されています。RP電極は一般的に低電力の炉で使用され、HPおよびUHP電極は、より高い電流負荷や過酷な操業条件に対応できるよう設計されています。
SATRAD社は、電気炉製鋼および取鍋精錬炉向けに、以下の直径の黒鉛電極を供給しています。
| グレード | 対応直径(mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
下表は、RP、HP、UHPの各黒鉛電極およびニップルにおける、一般的な物理的・電気的・機械的特性をまとめたものです。実際の数値や合格基準については、該当する製品仕様書および発注書にてご確認ください。
| 特性 | 単位 | 電極の公称直径 | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| 電気抵抗率 | 電極 | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| 接続ニップル | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| 曲げ強度 | 電極 | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| 接続ニップル | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| ヤング率 | 電極 | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| 接続ニップル | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| かさ密度 | 電極 | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| 接続ニップル | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| 熱膨張係数 (RT–600°C) | 電極 | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| 接続ニップル | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| 灰分 | % | 0.3 | 0.3 | 0.3 | 0.5 | |
黒鉛電極は、原材料の準備から最終的な機械加工に至るまで、主に5つの工程を経て製造されます。
選別されたコークス原料を破砕・選別し、所定の粒度に調整します。
調整したコークス原料にバインダー(結合剤)であるコールタールピッチを加えて混合・混練し、均質なペースト状にします。これを、主に押出成形によって電極の原型(グリーン電極)に成形します。
グリーン電極を焼成することでバインダーを炭化させ、必要な機械的強度を持たせます。製品のグレードや製造プロセスによっては、ピッチを含浸させた後に再焼成を行うことで、密度を高め、材料特性を向上させる工程が加わることもあります。
焼成された電極に高温処理を施して黒鉛構造を形成させます。これにより、電気伝導性や熱伝導性が向上し、所定の材料特性が備わります。
電極本体およびニップルを、所定の寸法や接続公差に合わせて機械加工します。これには、電極を確実に連結するために必要なねじ部(ソケットおよびニップル)の加工も含まれます。
各工程の詳細については、以下をご覧ください。 黒鉛電極の製造プロセス:ステップ・バイ・ステップ・ガイド。
黒鉛ニップルは、電極同士を連結して一本の柱状に繋ぐための部品です。炉の稼働中、機械的・熱的な負荷に耐えながら、電流を伝達する役割を担います。SATRAD社では、電極の直径、ねじの設計、接続寸法に適合するニップルを供給しています。詳細は以下をご覧ください。 黒鉛電極用ニップル (3TPIおよび4TPIの寸法、互換性、取り扱いに関する情報)
黒鉛電極は、大電流を流してアークを発生させ、鉄スクラップや直接還元鉄(DRI)、その他の金属原料を溶解するために使用されます。
取鍋炉では、二次精錬や温度調整の際、黒鉛電極を用いてアーク加熱を行います。
通常、3本の黒鉛電極に三相交流を供給して電気アークを発生させ、溶解および精錬を行う。
直流電気炉(DC-EAF)では、一般に、複数の電極をねじ付きニップルで連結した1本の電極列を使用します。電極システムには、大きな操業電流と厳しい熱的条件に対応できる仕様が求められます。
これらのグレードは、電気的・機械的・熱的特性が異なり、それぞれ適した炉の操業条件も異なります。UHP電極は一般的に、より高い電流密度での使用を想定して設計されています。一方、HPおよびRPグレードは、それほど負荷の高くない電気的操業範囲に適しています。
電気抵抗率は、電極カラムにおける抵抗発熱や電気的損失に影響を与えます。電気的負荷が高い場合には、抵抗率が低い方が有利に働くことがありますが、電極を選定する際には、機械的特性、熱的挙動、および接続部の性能も考慮する必要があります。
はい。電極の直径、ねじの設計、および寸法要件に合わせて、適合するニップルを供給可能です。
消費量は、電極の材質、電流負荷、炉内温度、酸素への曝露、および操業慣行によって決まります。破損、スポーリング(剥離)、接続部の不具合なども材料損失を増加させる要因となります。kg/t-LS(鋼1トンあたりの消費量)で比較を行う際は、一貫した計算基準を用いる必要があります。 電気アーク炉(EAF)における黒鉛電極の消費 操業要因や性能評価の詳細については、こちらをご覧ください。
一般的な要因として、機械的衝撃、過度な曲げ荷重、接続部の損傷や不適切な組み立て、熱応力、不適切な操業条件などが挙げられます。確実な原因究明には、破損した電極の調査と、炉の操業履歴の両方を確認する必要があります。
主な検査項目は、電気抵抗率、かさ密度、曲げ強度、電極寸法、表面状態、ソケットとニップルのねじ精度です。試験方法と合格基準は、合意した製品仕様に従います。詳しくは 黒鉛電極の品質検査および試験 をご覧ください。
電極を衝撃や過度な荷重から保護し、湿気による汚染や、機械加工された接続面の損傷を防いでください。適切な支持具や取り扱い機器を使用し、組み立ての前にニップル、ソケット、および接合面を点検・清掃してください。 黒鉛電極の梱包、保管、取り扱い (輸送、保管、組み立て前のガイダンスについては、こちらをご覧ください。)
電極のグレード、直径、長さ、ニップル仕様、必要数量、納入先、その他の技術・検査要件をお知らせください。お見積もりと技術的なご相談は、営業窓口 info@satradco.com までお寄せください。
SATRAD社は、電気製鋼プロセス向けにRP、HP、UHPグレードの黒鉛電極を供給しています。
電極のグレード、直径、長さ、ニップル仕様、必要数量、納入先、その他の技術・検査要件をお知らせください。お見積もりと技術的なご相談は、営業窓口 info@satradco.com までお寄せください。

Scan the QR code to chat with us