



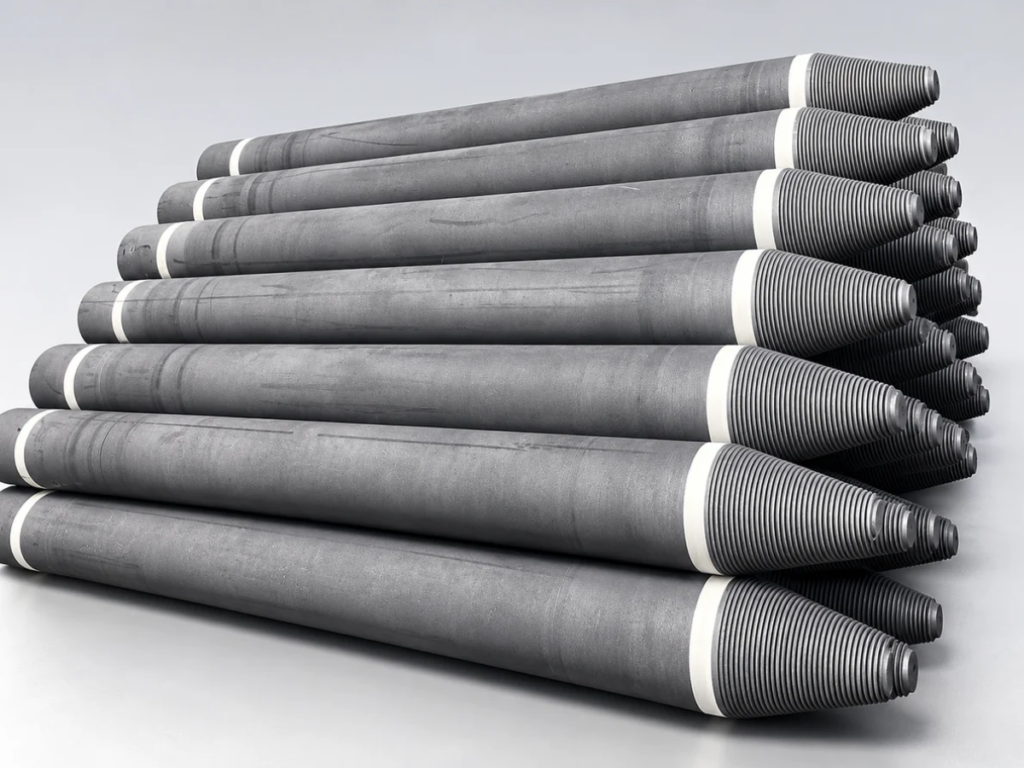

Điện cực than chì là các vật dẫn điện chịu nhiệt độ cao, được sử dụng chủ yếu trong lò hồ quang điện (EAF) và lò tinh luyện tại gáo (LF). Chúng dẫn dòng điện vào trong lò, nơi các hồ quang điện tạo ra năng lượng nhiệt cần thiết cho quá trình nấu chảy và tinh luyện thép.
SATRAD cung cấp các loại điện cực than chì RP, HP và UHP cùng với các đầu nối (nipple) tương thích.
Điện cực than chì có các loại RP, HP và UHP nhằm đáp ứng những yêu cầu vận hành khác nhau. Điện cực loại RP thường được sử dụng trong các lò có công suất thấp hơn, trong khi các loại HP và UHP được thiết kế cho tải dòng điện cao hơn và các điều kiện vận hành khắt khe hơn.
SATRAD cung cấp điện cực than chì với các đường kính liệt kê dưới đây, phục vụ cho quá trình sản xuất thép bằng lò hồ quang điện và tinh luyện thép tại lò gáo.
| Loại | Đường kính khả dụng (mm) |
|---|---|
| UHP | 400, 450, 500, 550, 600, 650, 700, 750, 800 |
| HP | 200, 250, 300, 350, 400, 450 |
| RP | 150, 200, 250, 300, 350, 400, 450, 500, 550, 600 |
Bảng dưới đây tóm tắt các đặc tính vật lý, điện và cơ học điển hình của điện cực than chì và đầu nối loại RP, HP và UHP. Các giá trị thực tế và tiêu chuẩn nghiệm thu cần được xác nhận dựa trên thông số kỹ thuật sản phẩm tương ứng và đơn đặt hàng.
| Đặc tính | Đơn vị | Đường kính danh nghĩa của điện cực | ||||
|---|---|---|---|---|---|---|
| UHP | HP | RP | ||||
| Φ300–Φ500mm | Φ550–Φ800mm | Φ300–Φ800mm | Φ300–Φ800mm | |||
| Điện trở suất | Điện cực | μΩ·m | 4.8–5.8 | 4.6–5.8 | 5.8–6.6 | 7.0–10.0 |
| Đầu nối ren | 3.5–4.0 | 3.5–4.0 | 3.5–4.0 | 4.0–4.5 | ||
| Độ bền uốn | Điện cực | MPa | 10.0–14.0 | 10.0–14.0 | 10.0–13.0 | 8.0–10.0 |
| Đầu nối ren | 20.0–24.0 | 22.0–26.0 | 20.0–23.0 | 19.0–22.0 | ||
| Mô-đun Young | Điện cực | GPa | 9.0–13.0 | 10.0–14.0 | 8.0–12.0 | 7.0–9.3 |
| Đầu nối ren | 15.0–18.0 | 16.0–19.0 | 14.0–16.0 | 12.0–14.0 | ||
| Khối lượng thể tích | Điện cực | g/cm3 | 1.68–1.74 | 1.70–1.74 | 1.64–1.68 | 1.53–1.56 |
| Đầu nối ren | 1.78–1.82 | 1.80–1.84 | 1.75–1.80 | 1.70–1.74 | ||
| Hệ số giãn nở nhiệt (RT–600°C) | Điện cực | ×10−7/°C | 1.1–1.4 | 1.1–1.4 | 1.6–1.9 | 2.2–2.6 |
| Đầu nối ren | 0.9–1.2 | 0.9–1.2 | 1.1–1.4 | 2.0–2.5 | ||
| Hàm lượng tro | % | 0.3 | 0.3 | 0.3 | 0.5 | |
Điện cực than chì được sản xuất qua năm giai đoạn chính, từ khâu chuẩn bị nguyên liệu thô đến gia công hoàn thiện.
Các loại nguyên liệu than cốc (coke) được chọn lọc sẽ trải qua quá trình nghiền, sàng lọc và phân loại theo kích thước hạt yêu cầu.
Nguyên liệu than cốc sau khi chuẩn bị sẽ được trộn và nhào cùng chất kết dính là nhựa than đá (coal tar pitch) (coal tar pitch) để tạo thành một hỗn hợp đồng nhất; sau đó, hỗn hợp này được tạo hình thành các điện cực thô (green electrodes), thường là thông qua phương pháp đùn ép.
Các điện cực thô được đưa vào nung để cacbon hóa chất kết dính, từ đó hình thành độ bền cơ học cần thiết. Tùy thuộc vào loại sản phẩm và quy trình sản xuất, các điện cực có thể trải qua công đoạn tẩm nhựa đường và nung lại để tăng mật độ cũng như cải thiện các đặc tính vật liệu.
Các điện cực đã nung tiếp tục trải qua quá trình xử lý ở nhiệt độ cao để hình thành cấu trúc graphit, giúp cải thiện khả năng dẫn điện, dẫn nhiệt và đạt được các đặc tính vật liệu theo yêu cầu.
Thân điện cực và đầu nối (nipple) được gia công theo kích thước và dung sai kết nối quy định, bao gồm cả các phần ren và hốc ren cần thiết để lắp ghép các đoạn điện cực lại với nhau một cách chắc chắn.
Để tìm hiểu chi tiết về từng công đoạn, vui lòng xem Quy trình sản xuất điện cực graphit: Hướng dẫn từng bước.
Các đầu nối graphit giúp liên kết các đoạn điện cực thành một cột điện cực liền mạch, có nhiệm vụ dẫn dòng điện đồng thời chịu được các tác động cơ học và nhiệt trong quá trình vận hành lò. SATRAD cung cấp các loại đầu nối phù hợp với đường kính điện cực, thiết kế ren và kích thước kết nối tương ứng. Xem thêm Đầu nối điện cực graphit để biết thông tin về kích thước (loại 3TPI và 4TPI), khả năng tương thích và hướng dẫn xử lý.
Các điện cực graphit dẫn dòng điện cường độ cao để tạo ra hồ quang điện, dùng cho việc nấu chảy thép phế liệu, sắt hoàn nguyên trực tiếp (DRI) và các loại nguyên liệu kim loại đầu vào khác.
Lò thùng sử dụng các điện cực graphit để cung cấp nhiệt từ hồ quang trong quá trình tinh luyện thép thứ cấp và điều chỉnh nhiệt độ.
Thông thường, ba điện cực than chì hoạt động với dòng điện xoay chiều ba pha để tạo ra các hồ quang điện phục vụ quá trình nấu chảy và tinh luyện.
Lò hồ quang điện một chiều (DC) thường sử dụng một cột điện cực than chì duy nhất, được lắp ghép từ các đoạn điện cực thông qua các đầu nối ren. Hệ thống điện cực này được thiết kế để chịu được cường độ dòng điện vận hành cao và các điều kiện nhiệt khắc nghiệt.
Các loại điện cực này khác nhau về đặc tính điện, cơ học, nhiệt học và mức độ phù hợp với các điều kiện vận hành lò khác nhau. Điện cực UHP thường được thiết kế cho các ứng dụng có mật độ dòng điện cao hơn, trong khi các loại HP và RP phù hợp với các dải vận hành điện có yêu cầu thấp hơn.
Điện trở suất ảnh hưởng đến quá trình gia nhiệt do điện trở và tổn hao điện năng trong cột điện cực. Điện trở suất thấp hơn có thể mang lại lợi thế khi vận hành ở tải điện cao; tuy nhiên, việc lựa chọn điện cực cũng cần cân nhắc đến các đặc tính cơ học, ứng xử nhiệt và hiệu suất tại các điểm kết nối.
Có. Các đầu nối ren tương ứng có thể được cung cấp dựa trên đường kính điện cực, thiết kế ren và các yêu cầu về kích thước cụ thể.
Mức tiêu hao phụ thuộc vào vật liệu điện cực, tải dòng điện, nhiệt độ lò, sự tiếp xúc với oxy và quy trình vận hành. Các hiện tượng gãy, bong tróc bề mặt (spalling) và hỏng kết nối có thể làm tăng tổn hao vật liệu; khi so sánh mức tiêu hao (tính bằng kg/tấn thép lỏng), cần đảm bảo sử dụng một cơ sở tính toán thống nhất. Xem thêm Mức tiêu hao điện cực than chì trong lò hồ quang điện (EAF) để tìm hiểu về các yếu tố vận hành và đánh giá hiệu suất.
Các yếu tố phổ biến bao gồm va đập cơ học, tải uốn quá mức, kết nối bị hỏng hoặc lắp đặt không đúng cách, ứng suất nhiệt và các điều kiện vận hành không phù hợp. Để chẩn đoán chính xác, cần kiểm tra cả điện cực bị hỏng lẫn lịch sử vận hành của lò.
Các hạng mục kiểm tra điển hình bao gồm điện trở suất, khối lượng riêng, độ bền uốn, kích thước điện cực, tình trạng bề mặt, cũng như độ chính xác của ren tại hốc nối và đầu nối. Các phương pháp thử nghiệm và tiêu chuẩn nghiệm thu phải tuân theo thông số kỹ thuật sản phẩm đã được thống nhất. Xem Kiểm tra và thử nghiệm chất lượng điện cực than chì để biết các hạng mục kiểm tra chi tiết.
Bảo vệ điện cực khỏi va đập, quá tải, nhiễm bẩn do ẩm và hư hỏng bề mặt nối đã gia công. Sử dụng giá đỡ và thiết bị nâng chuyển phù hợp. Trước khi lắp, kiểm tra và làm sạch đầu nối, lỗ ren và các bề mặt tiếp xúc. Tham khảo Đóng gói, lưu trữ và xử lý điện cực than chì để biết hướng dẫn về vận chuyển, lưu trữ và các bước chuẩn bị trước khi lắp ráp.
Vui lòng cung cấp loại điện cực, đường kính, chiều dài, thông số kỹ thuật của đầu nối, số lượng yêu cầu, địa điểm giao hàng, cùng bất kỳ yêu cầu kỹ thuật hoặc yêu cầu kiểm tra bổ sung nào. Quý khách có thể gửi yêu cầu trực tiếp đến đội ngũ kinh doanh của chúng tôi tại info@satradco.com để nhận báo giá và hỗ trợ kỹ thuật.
SATRAD cung cấp các loại điện cực than chì RP, HP và UHP dùng trong quy trình luyện thép bằng lò điện.
Vui lòng cung cấp loại điện cực, đường kính, chiều dài, thông số kỹ thuật của đầu nối, số lượng yêu cầu, địa điểm giao hàng, cùng bất kỳ yêu cầu kỹ thuật hoặc yêu cầu kiểm tra bổ sung nào. Quý khách có thể gửi yêu cầu trực tiếp đến đội ngũ kinh doanh của chúng tôi tại info@satradco.com để nhận báo giá và hỗ trợ kỹ thuật.

Scan the QR code to chat with us